钢件攻丝四大工艺难题:看T100 系列切削丝锥如何破解
钢件攻丝是一种常见的内螺纹的高效加工方式,在实际生产中应用非常广泛。市面上的丝锥种类繁多,有时由于选择或应用不当会给螺纹加工带来一系列的加工挑战和麻烦,影响螺纹质量和加工效率。这些问题包括:丝锥折断在孔中,造成螺纹或零件报废;螺纹表面质量差,毛刺多,导致螺纹连接部牢靠,验收不合格;通止规检验不合格,不满足螺纹公差要求,无法满足设计要求。针对这些常见问题,澳克泰分别推出了针对钢件通孔攻丝的T102先端丝锥和针对盲孔攻丝的T103螺旋槽丝锥。两种丝锥均属于T100系列切削丝锥。下文将详细分析问题的原因,解决手段和客户收益。
通孔攻丝,切屑缠绕划伤螺纹面
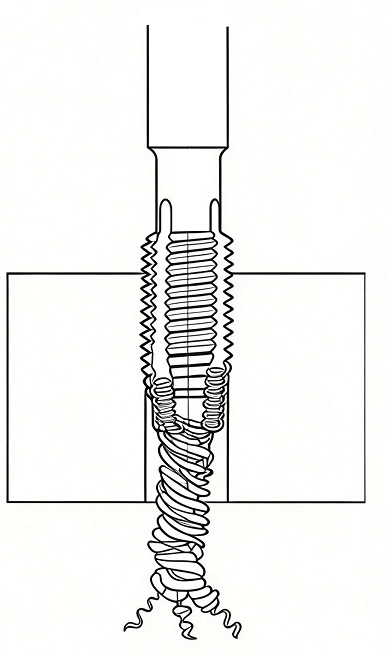
切屑排不出孔外,缠绕在丝锥或工件表面,刮擦已加工螺纹,导致粗糙度恶化、牙型不完整。操作人员需频繁停机清理,加工节拍被拖慢。
根源通常有三:
1、丝锥类型选错(用螺旋丝锥加工通孔)
2、冷却液供给不充分
3、进给速度过快,切屑太厚不易排出。
解决思路:
1、优先选用先端丝锥,利用其向前排屑的特性。
2、检查冷却液喷嘴对准孔口,适当加大流量和压力,帮助切屑从出口端冲出。
3、适当降低进给速度,避免切屑过厚,让切屑更容易被冷却液带走。
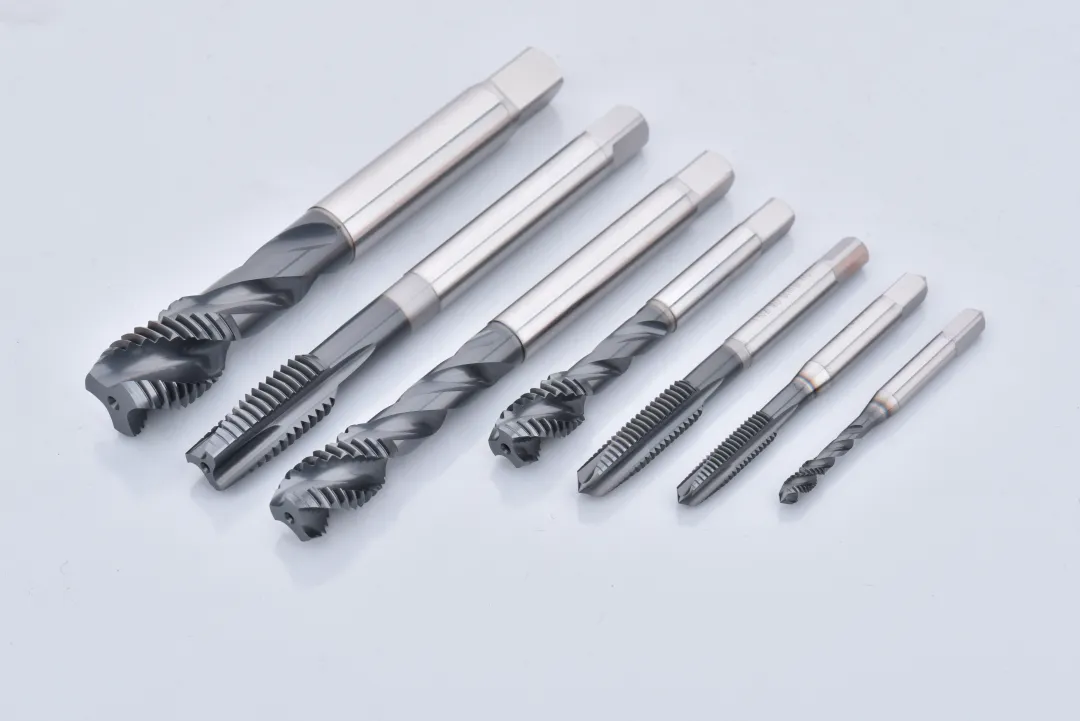
1、T102先端丝锥采用5-6牙切削锥,负荷均布,单齿受力小。
2、前端枪膛刃槽使切屑向孔出口直接排出,不回流。
排屑顺畅,螺纹表面光洁,通止规一次合格率提升。
减少停机清理,加工节拍稳定。
刀具寿命稳定,适合大批量连续加工,减少换刀频次。
盲孔攻丝,切屑堆积导致丝锥扭断
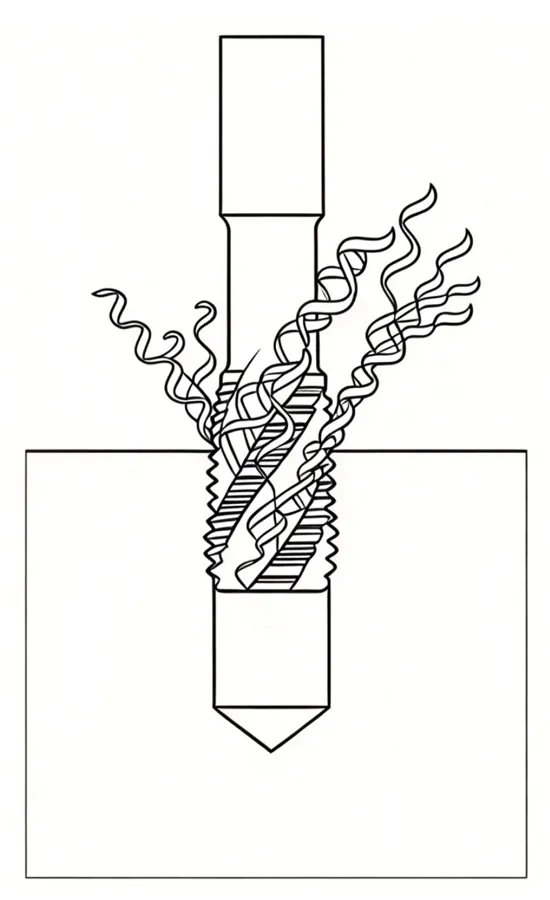
盲孔无排屑出口,切屑越积越多,扭矩急剧增大,丝锥扭断、工件报废。螺纹深度达到2.5倍径以上的深盲孔尤为突出。操作人员被迫降速转速。
首要原因是丝锥类型不当(用先端丝锥加工盲孔)
解决思路:
1、选用螺旋槽丝锥,利用螺旋槽将切屑向后排出。
2、底孔深度比螺纹深度多2-3个螺距,为切屑提供缓冲空间。
3、深盲孔可选用带轴向内冷的丝锥,冷却液从刀具中心通道直达孔底,将切屑从孔内冲出;若机床不具备内冷条件,可改用微量润滑油雾的方式,减少切削液用量同时改善排屑。
4、攻丝时每正转半圈到一圈,退回四分之一至半圈,让切屑碎断后再继续攻入,这是盲孔加工中非常实用的断屑技巧。
1、T103螺旋丝锥具有锋利的刀尖样式,提供稳定的切屑形状。
2、采用2.5牙过渡锥,兼顾切削齿数与排屑空间。
3、螺旋槽引导切屑向柄部顺畅排出,解决“憋屑”断锥。
断刀风险大幅降低,工件报废率下降;
切削速度可比普通直槽丝锥提高30%~50%;
适合液压阀体、发动机缸体等盲孔密集工件。
丝锥磨损快,换刀频次高
普通高速钢丝锥在高温下刃口变软,磨损快,一支丝锥可能加工不到200孔就需更换。操作人员凭经验估算寿命,有时已严重磨损仍在使用,导致螺纹超差。
磨损取决于材质耐热性、涂层耐磨性和切削参数是否合理。
解决思路:
1、选用含钴高速钢(如M35),600℃下仍保持切削性能。
2、优先选择带涂层的丝锥,AlCrN涂层相比无涂层丝锥寿命可提升约6倍。
3、切削速度推荐:碳钢9-15m/min,合金钢5-10m/min,不锈钢3-6m/min,宁可取中低值也不要盲目求快。
4、乳化液浓度维持8%-12%,浓度过低会加速刀具磨损。
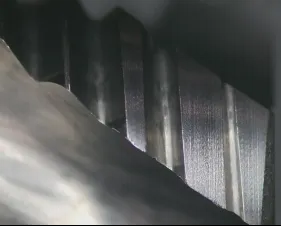
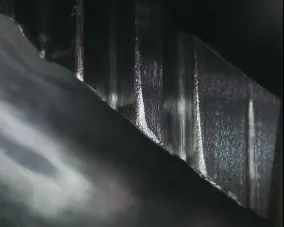
磨损前 磨损后
T100系列采用M35含钴高速钢+AlCrN涂层,高温下刃口硬度保持好,磨损速度显著低于普通高速钢。
刀具寿命延长,换刀频次减少,综合成本降低;
产线连续作业能力提升,减少非计划停机。
螺纹精度不稳定,通止规合格率低
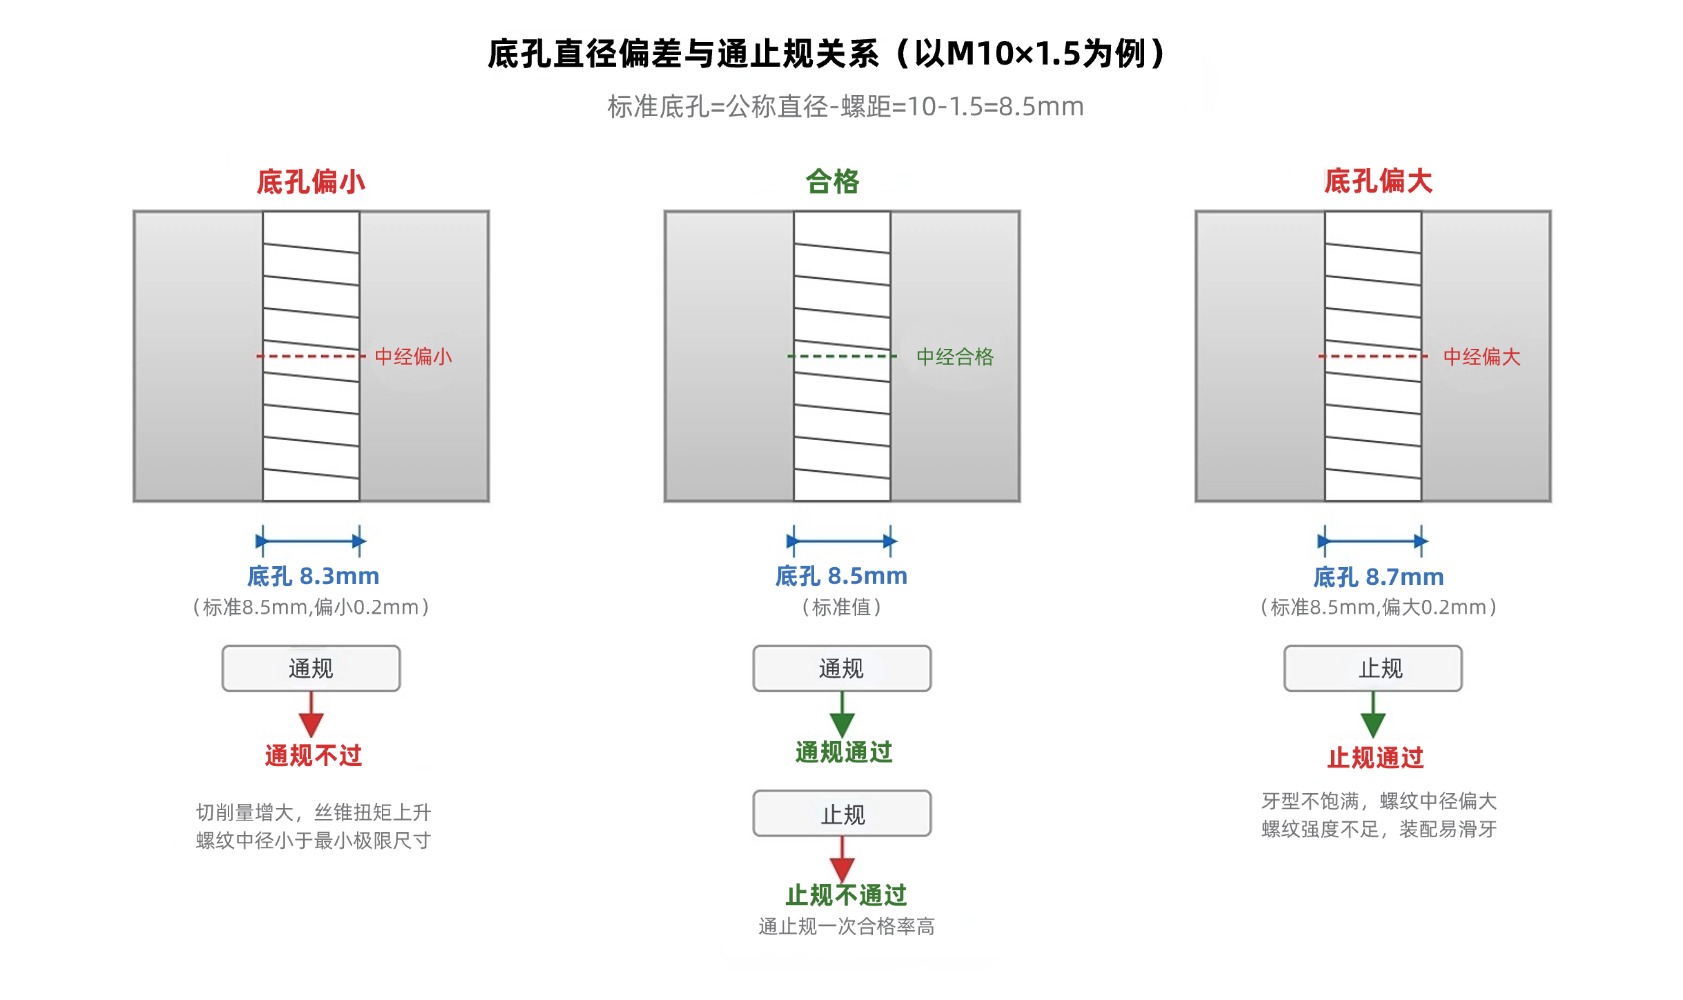
螺纹尺寸波动大,通规不过或止规通过,合格率低。反复调参找不到规律,返工报废时有发生。
三方面原因:
丝锥制造精度
底孔直径偏差
攻丝时丝锥前后窜动
解决思路:
1、确认丝锥精度等级是否满足工件要求,一般6H精度适用于大多数6H螺纹孔。
2、底孔严格按“公称直径-螺距”计算,偏差控制在±0.02mm内。
3、若通止规仍不稳定,可微调刀具直径补偿值,每次调整0.02-0.03mm,逐步逼近合格区间。
4、数控加工时使用同步攻丝模式,让主轴转速与进给量严格对应,避免因不同步造成的螺纹节距误差。
1、T100系列执行德标与日标双标准,制造精度稳定。
2、AlCrN高耐磨性涂层提供高质量螺纹表面质量,螺纹精度一致性好。
通止规合格率高,减少返工与报废。
可与进口品牌丝锥直接互换,降低切换成本与采购风险。
专业的技术支持与服务
如果您正面临攻丝寿命不稳定、特定材料找不到合适刀具、断刀率居高不下等问题,澳克泰工具技术团队可根据您的设备条件、材料特性及质量要求,提供从刀具选型到加工参数的全套解决方案。