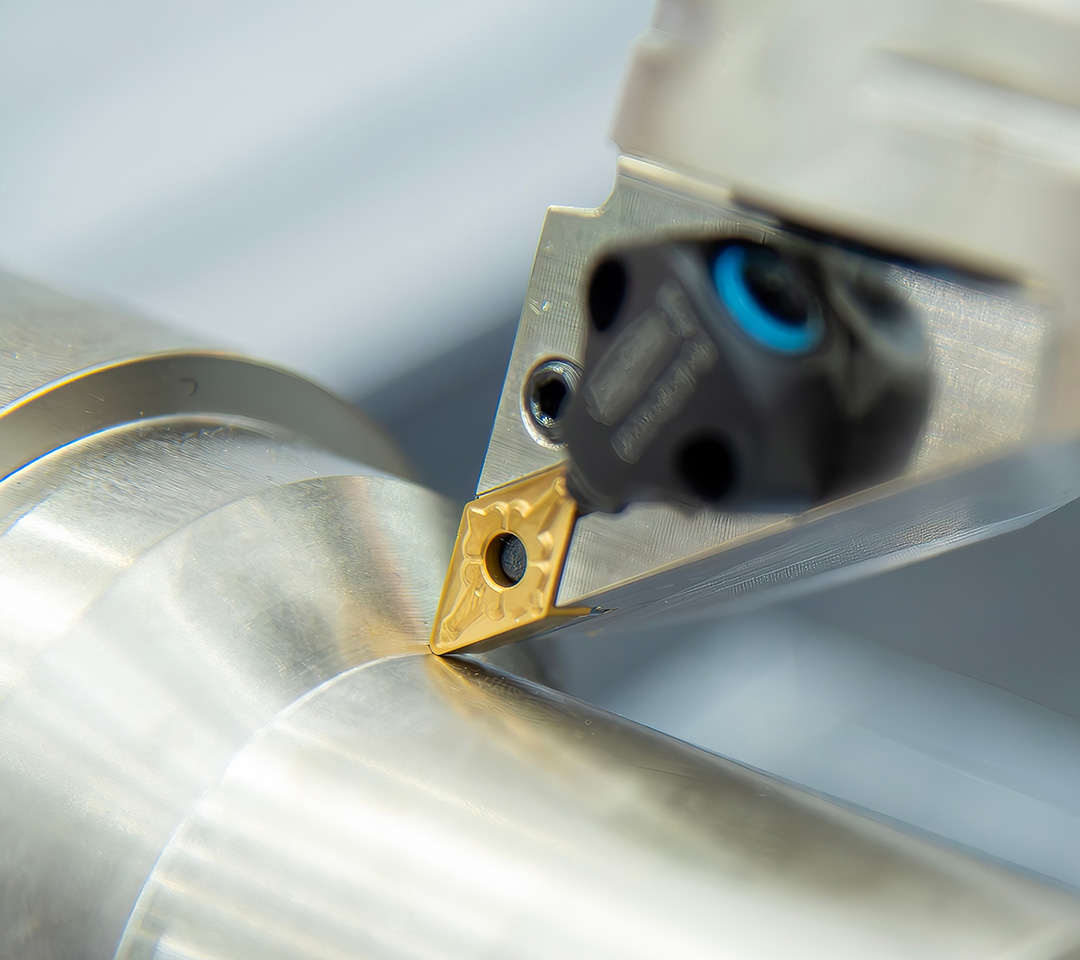
PCBN 车刀片新品发布|破解淬硬钢硬车加工难题,实现加工效率与寿命升级!
在ISO 513(GB/T2075)材料组别中,H类淬硬钢属于典型难加工硬料。该类材料硬度高、抗切削能力强,加工时切削阻力大、切削温度极高,刀具易产生磨粒磨损与扩散磨损,频繁出现崩刃、破损问题,是硬态切削的主要技术难点。
常规硬质合金刀具加工淬硬钢存在三大核心痛点:
1.钴相高温软化失效:切削高温软化刀具钴相,基体硬度大幅下降,切削刃产生塑性变形、切削力激增,造成刀具崩损,工件粗糙度与加工精度超标。
2.扩散粘结复合失效:高温下工件铁元素与刀具钨、碳元素发生扩散、粘结,在前刀面形成月牙洼磨损与积屑瘤,破坏刃口结构强度、导致受力异常,引发刀具崩损、工件表面质量失效。
3.冲击裂纹扩展失效:普通硬质合金基体刚性、硬度不足,在切削冲击与交变载荷下,刃口微裂纹持续扩展,最终造成刀具崩刃破损,影响加工连续性。
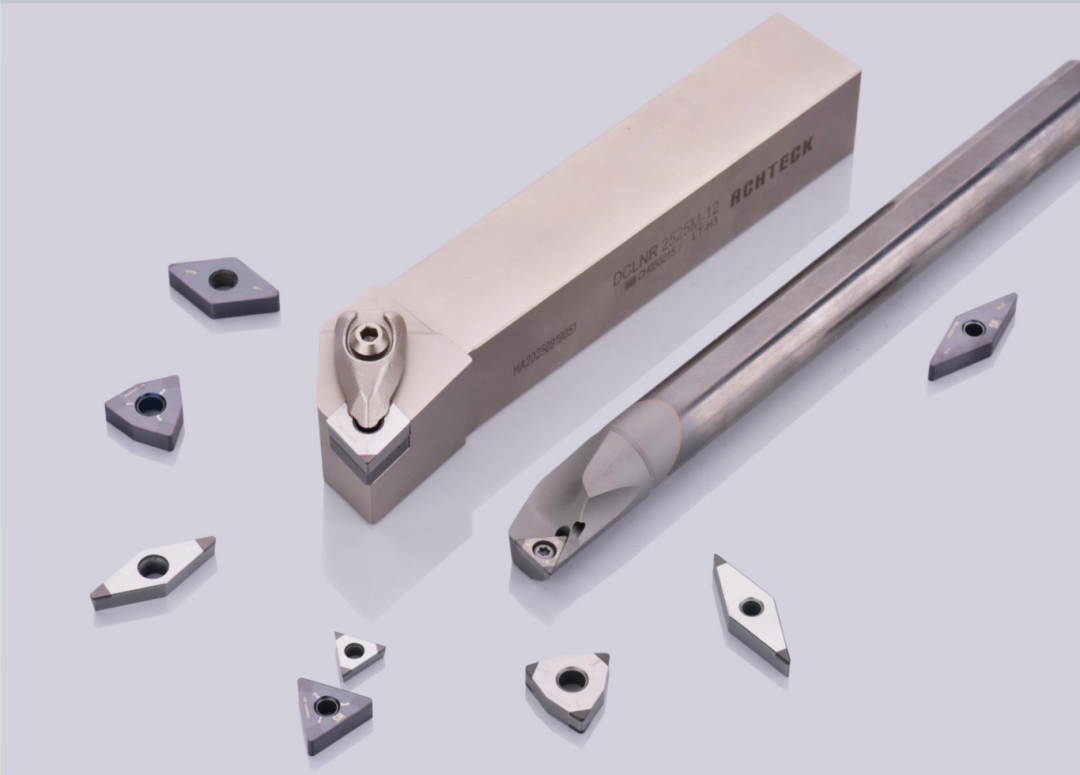
针对上述加工痛点,澳克泰工具推出新品PCBN刀具,该刀具凭借优异的硬态切削性能,成为替代传统硬质合金刀具的最优方案。
超高硬度与耐磨性能
PCBN材料硬度可达3000-5000 HV,常温硬度优于硬质合金与陶瓷刀具,耐磨性是涂层硬质合金的5-10倍。出色的耐磨性能可有效降低刀具损耗频次,延长刀具使用寿命,减少换刀停机时间,提升生产连续性。
优异的高温热稳定性
PCBN刀具可在1200-1300℃高温环境下持续保持高硬度,突破了传统硬质合金刀具的耐热瓶颈,能够适配淬硬钢高速切削工况,大幅提升单次加工切削参数,有效提升整体加工效率。
极强的化学稳定性
该材料具备良好的高温化学惰性,高温工况下不易与铁、镍、钴等金属材料发生亲和、化合反应,从源头减少积屑瘤、刀具粘结等问题的产生,稳定保障工件加工表面光洁度与尺寸精度。
高导热、低摩擦特性
PCBN刀具导热性能优异,可快速导出切削区域热量,减少刀具热变形与高温损伤;同时材料摩擦系数仅0.1-0.3,能够有效降低切削阻力与加工能耗,提升硬态切削过程的稳定性。
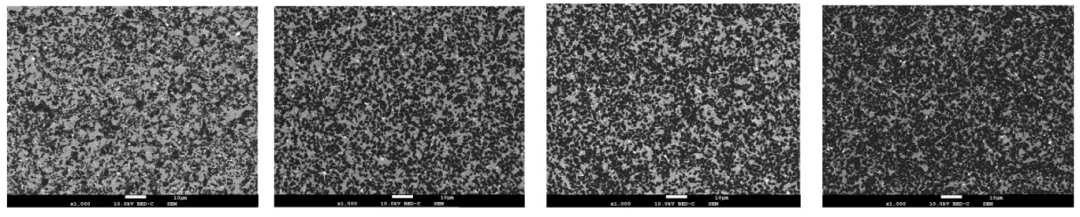
图示是不同PCBN含量下的微观结构。高纯度的PCBN材料,致密的晶粒排布与均匀的结合剂分布,是实现高硬度、高耐磨性的物理基础。通过调控微观结构,可定制出适应不同切削工况的高性能PCBN刀具材料。
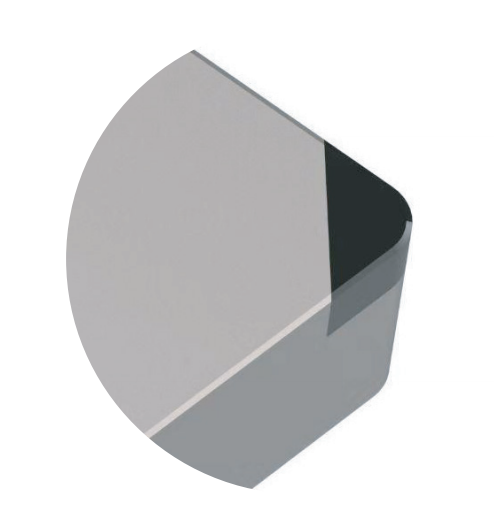
结构特点:将0.5-1mm厚的PCBN切削层焊接在硬质合金基体上,结合了两者的优势。
核心优势:兼具高耐磨性与抗冲击韧性,性价比极高,是市场上应用最广泛的类型。
典型应用:淬硬钢的精加工与半精加工,以及对冲击不敏感的轻断续切削。
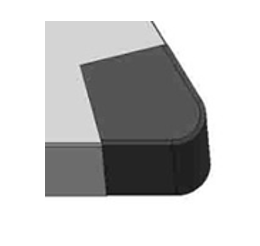
结构特点:将PCBN贯穿焊接在硬质合金基体上,增加焊接强度。
核心优势:匹配中等含量的PCBN圆片材料及涂层,增加其通用性。
典型应用:高负荷粗加工、重断续切削。
齿轮及轴承行业
工程机械淬火销轴、耐磨衬套
汽车行业
粉末冶金零部件
堆焊及硬质喷涂零部件
生产效率跃升
PCBN硬态车削工艺效率优于传统磨削工艺,可达传统磨削的3-10倍,可有效缩短单件加工周期,改善磨削加工效率短板,提升生产线整体产能与交付能力。
有效降低制造成本
可减少传统磨削加工对昂贵磨床设备的依赖,降低设备投入与运维成本,简化加工工序、减少工序流转损耗,综合加工成本可降低30%以上。
提升生产柔性智造能力
无需专用磨削设备,依托普通数控机床即可完成复杂轮廓、异形淬硬零件的精加工,可快速响应多品种、小批量的定制化生产订单,适配柔性化智能制造需求。
全面升级产品加工质量
硬车削工艺可有效规避磨削加工带来的表面烧伤、微观裂纹等缺陷,提升零件表面粗糙度与尺寸一致性,让产品加工质量更稳定、良品率更可观。
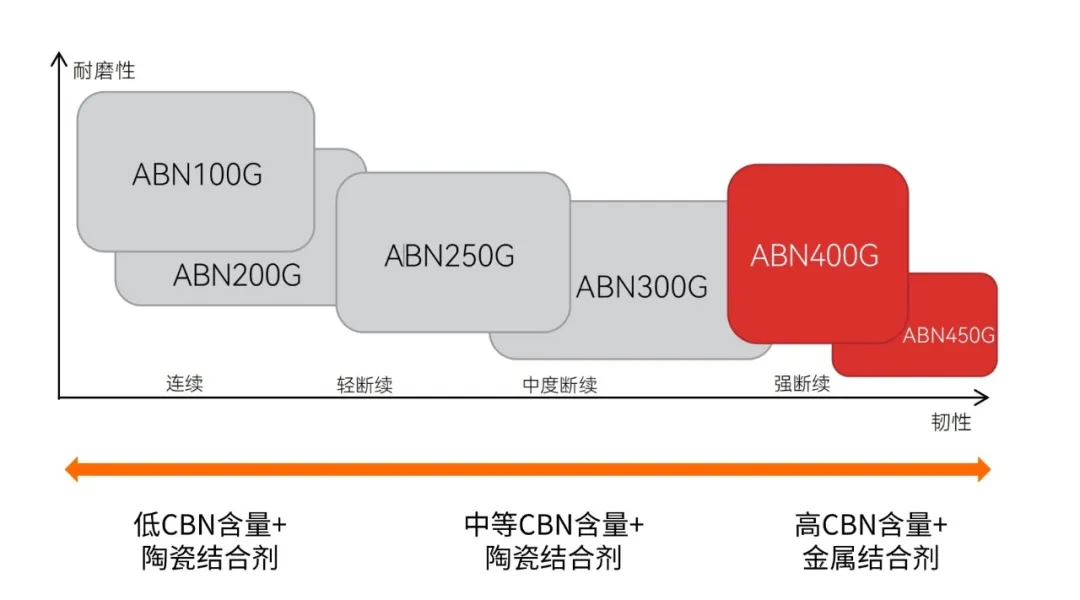
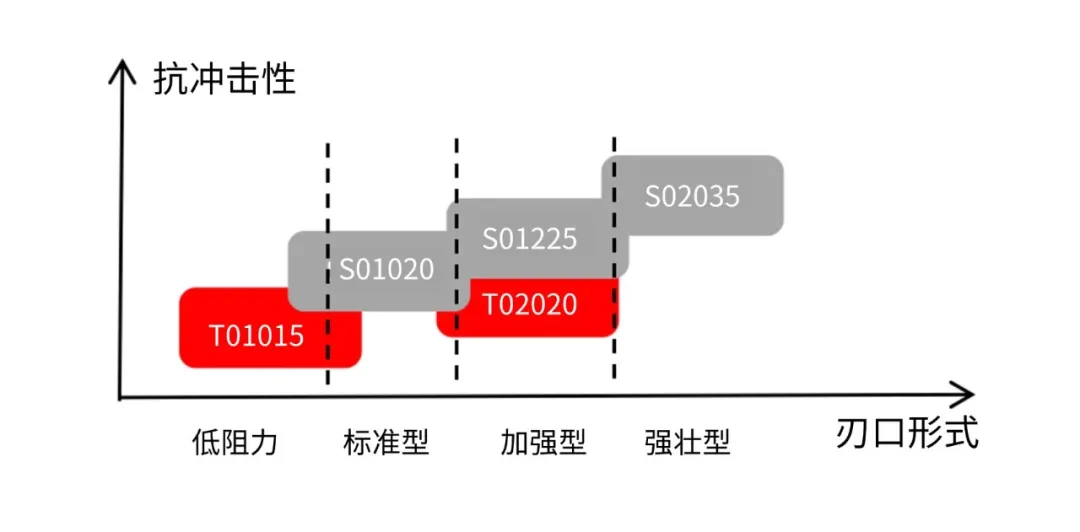
PCBN刀具主要适配55HRC以上高硬度材料切削,相较于普通硬质合金刀具,其加工工况更为严苛,机床刚性、工件装夹、加工余量、切削参数等均会直接影响刀具寿命。常规ISO标准型号难以适配复杂硬态切削工况,需结合现场生产节拍、加工工况、刀具材质特性及刃口参数,针对性完成选型匹配,并根据刀具失效形式持续优化加工方案。
失效原因:刃口强度不足、切削冲击过大、机床振动剧烈或工件余量不均,导致刀具瞬间受力过载而破损。
优化方案:选用高韧性材质刀具并强化刃口钝化;降低切削参数以减少负荷;优化装夹方式并提升机床刚性,避免共振。
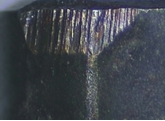
失效原因:切削速度过高加剧摩擦热,或刀具本身耐磨性不足,无法承受长时间切削带来的机械摩擦损耗。
优化方案:更换高耐磨性的PCBN材质;适当降低切削速度以减少热负荷;优化切削路径,减少刀具与工件的摩擦时间。
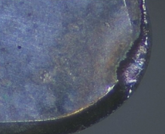
失效原因:切削区温度过高导致材料软化,或刀具与工件材料发生化学反应,在刀具前刀面形成月牙洼状缺损。
优化方案:选用化学稳定性优异的材质;采用干切削或施加合适的切削液降温;合理控制切削速度以减少切削热的产生。
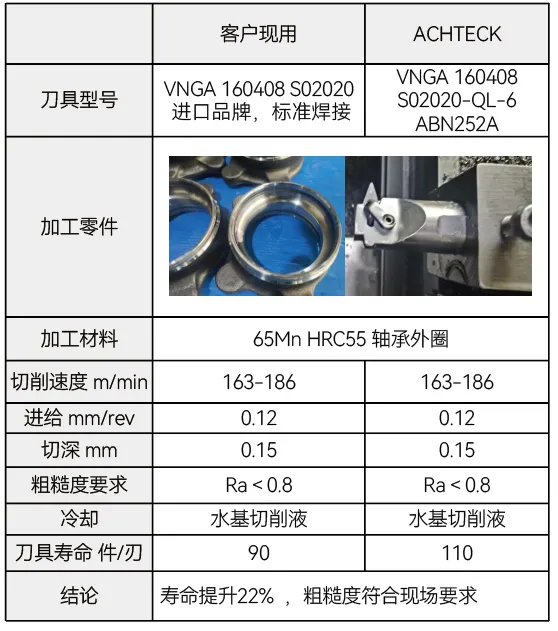
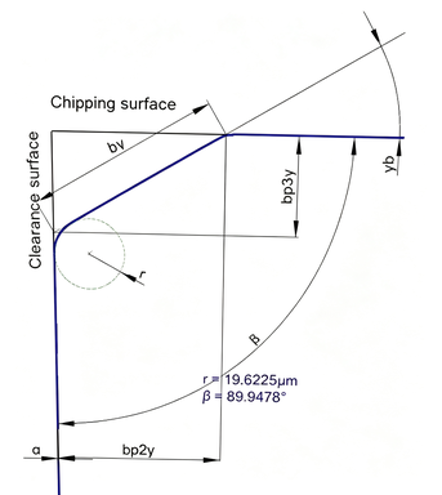
通过对客户现有信息的诊断及现场自动化节拍的要求,快速给客户匹配方案并获得成功。
后期我们将推出更多高效率、高精度、高可靠性的专业化切削工具,满足机械加工客户对加工精度、效率及环保节能的严格要求,敬请期待。