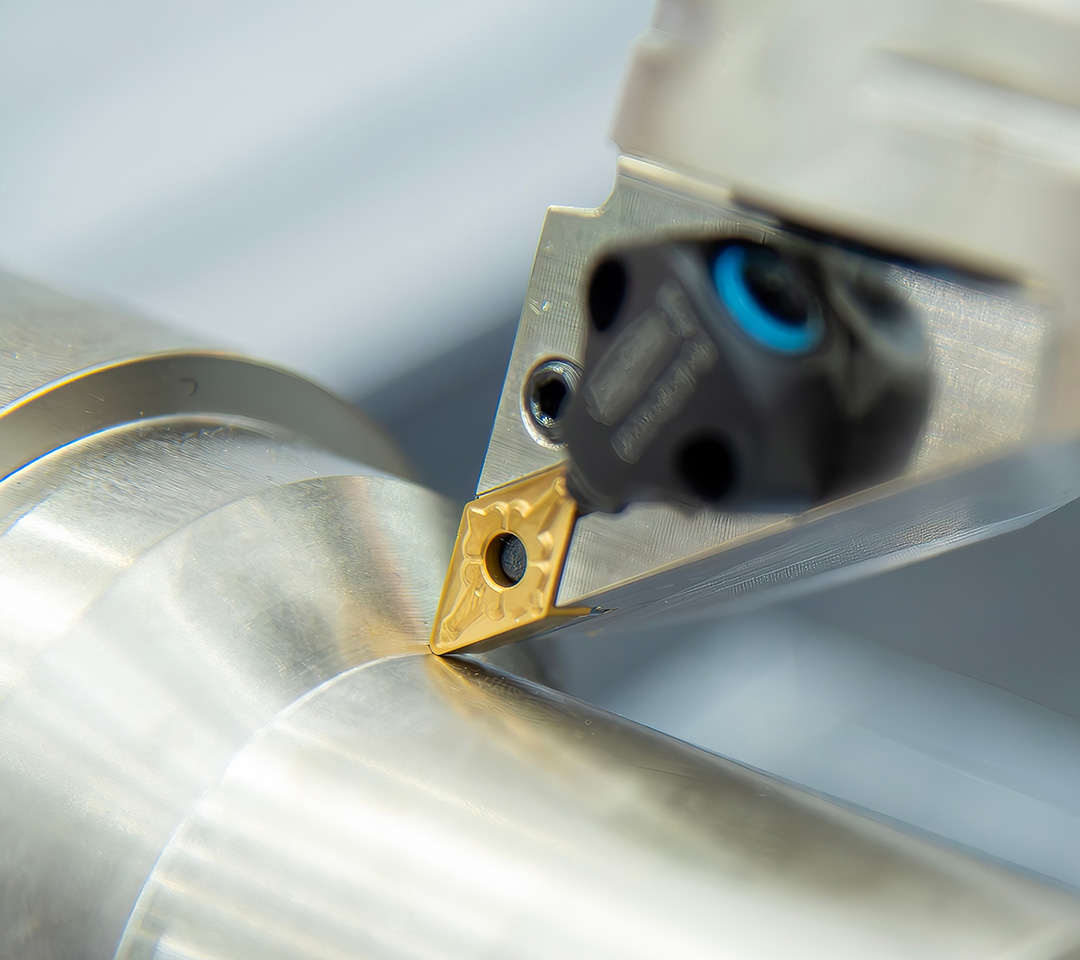

新品上市|M247 航空铝合金专用整体硬质合金铣刀,破解薄壁深腔加工难题
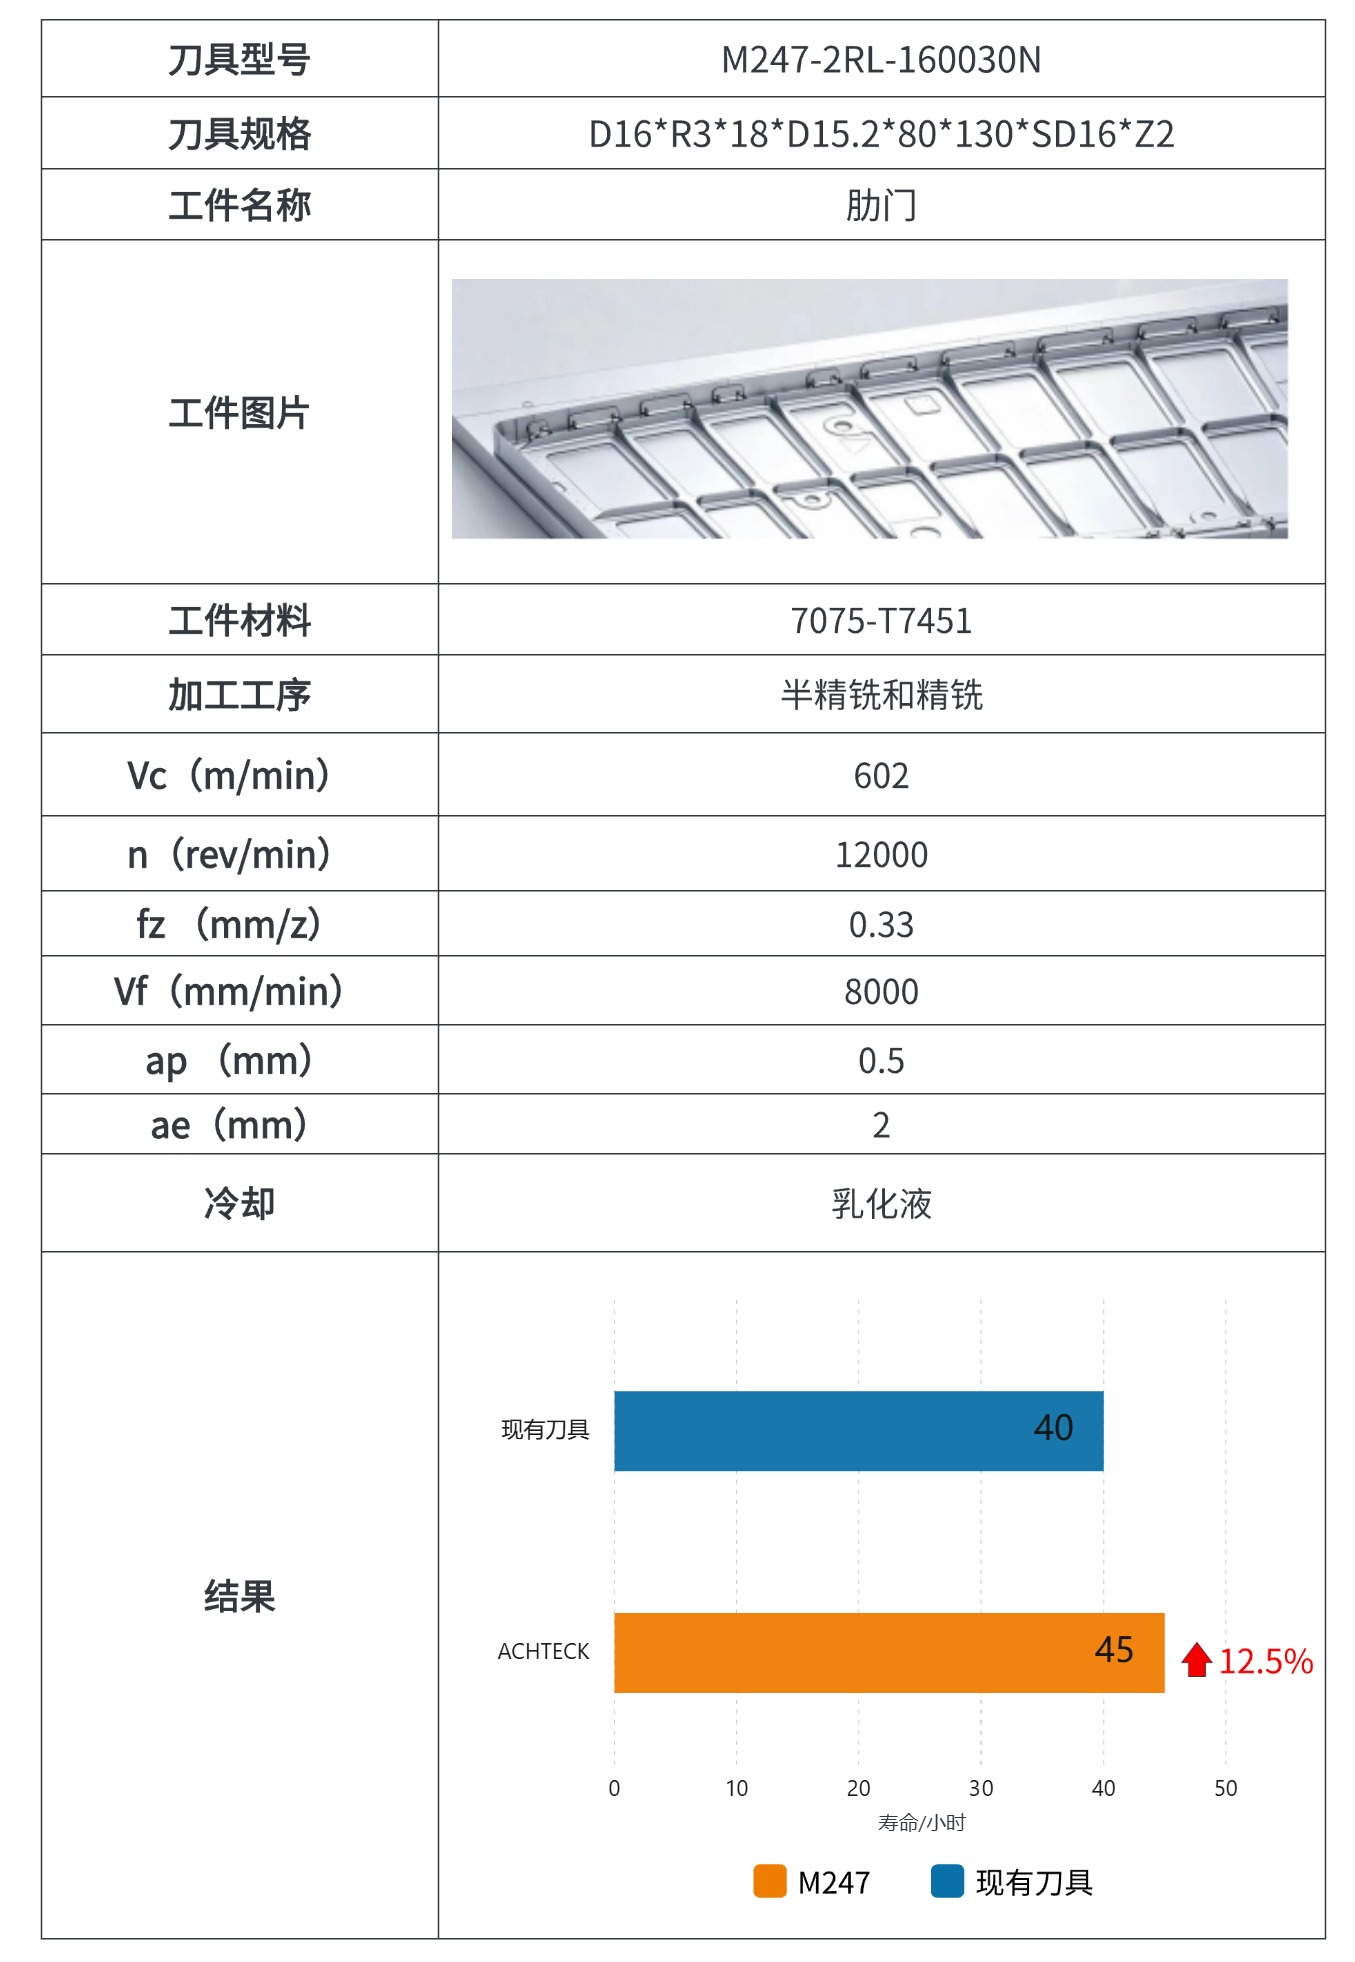
在航空结构件加工现场,薄壁变形、深腔排屑困难、窄槽振刀是常见难题,再叠加 7075、7050、6061 等航空铝材粘性大、容易积屑的材料特性,想要同时兼顾铣削效率与加工精度,一直是不小的挑战。M247 航空铝合金铣刀系列,正是澳克泰工具针对这类精密加工难题量身开发的整体硬质合金专用刀具。产品聚焦航空铝高粘性、易积屑、易振刀、工件易变形等痛点,适配薄壁、深腔、窄槽等高要求、大批量量产工况;依托专属基体材料与定制槽型结构设计,实现高精度、高稳定、高效率铣削,为航空航天铝制零部件精加工与规模化生产提供优选加工方案。
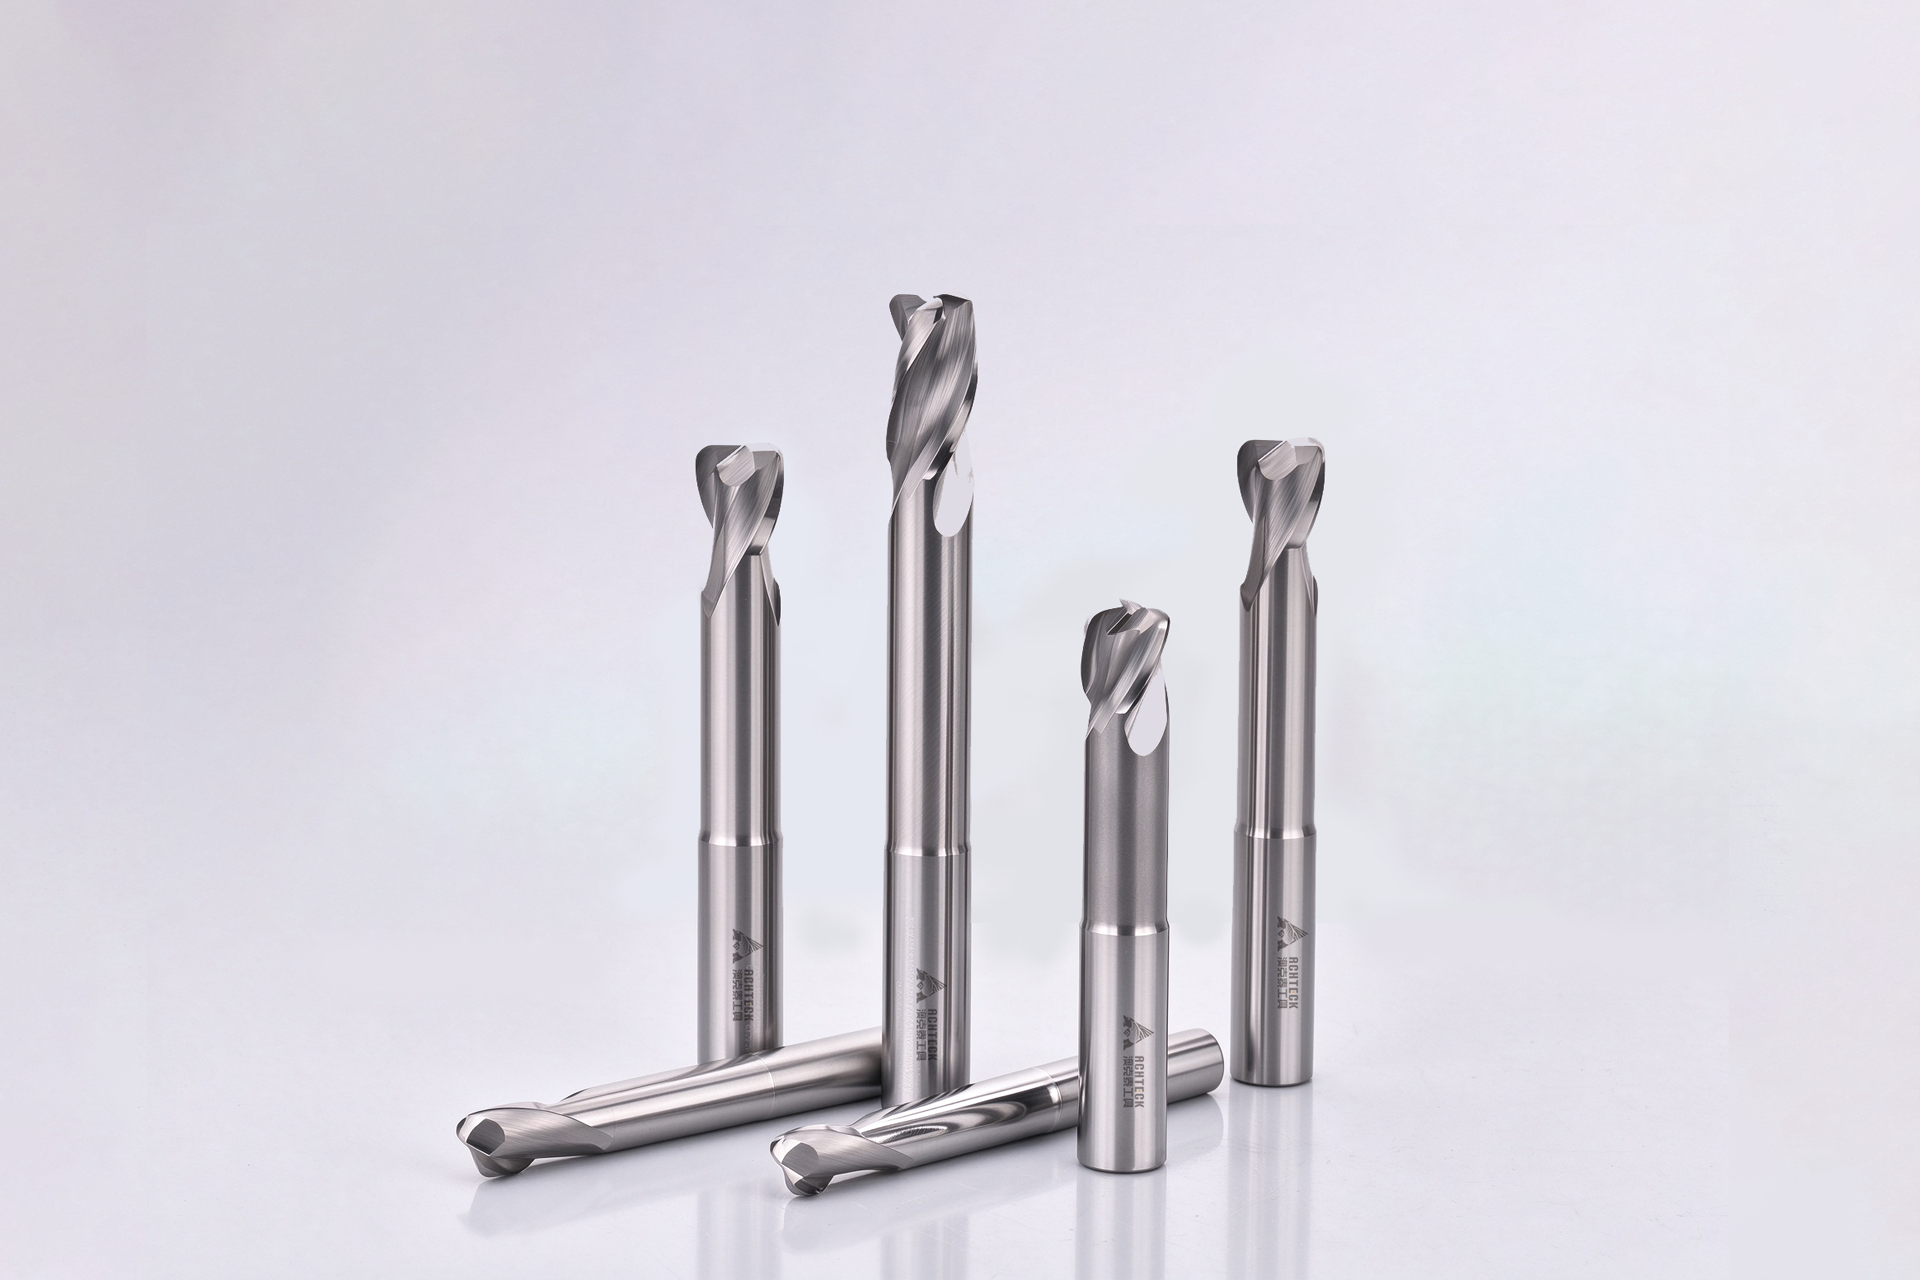
澳克泰PRO系列产品
公制规格,2个刀具类型,42款产品型号
切削刃直径范围:6-20mm
主要应用于航空铝合金材料的高速加工
航空铝合金通用铣削。材料塑性大、粘性强,加工过程易粘刀,刃口容易快速磨损、崩损,刀具提前失效,频繁换刀打断产线节拍。
航空结构件精加工。型腔、薄壁、框体等零件对侧壁、型腔表面质量要求严苛;切削过程极易生成积屑瘤,划伤工件加工表面,零件超差、报废风险高。
型腔、深槽、薄壁铣削。切屑长而卷,排屑空间有限时切屑滞留挤压,刮擦已加工表面,造成工件损伤、刃口非正常崩损。
航空零部件量产加工。追求高效高速切削,若刀具和高速加工中心匹配差,机床性能无法充分释放,铣削加工效率低。
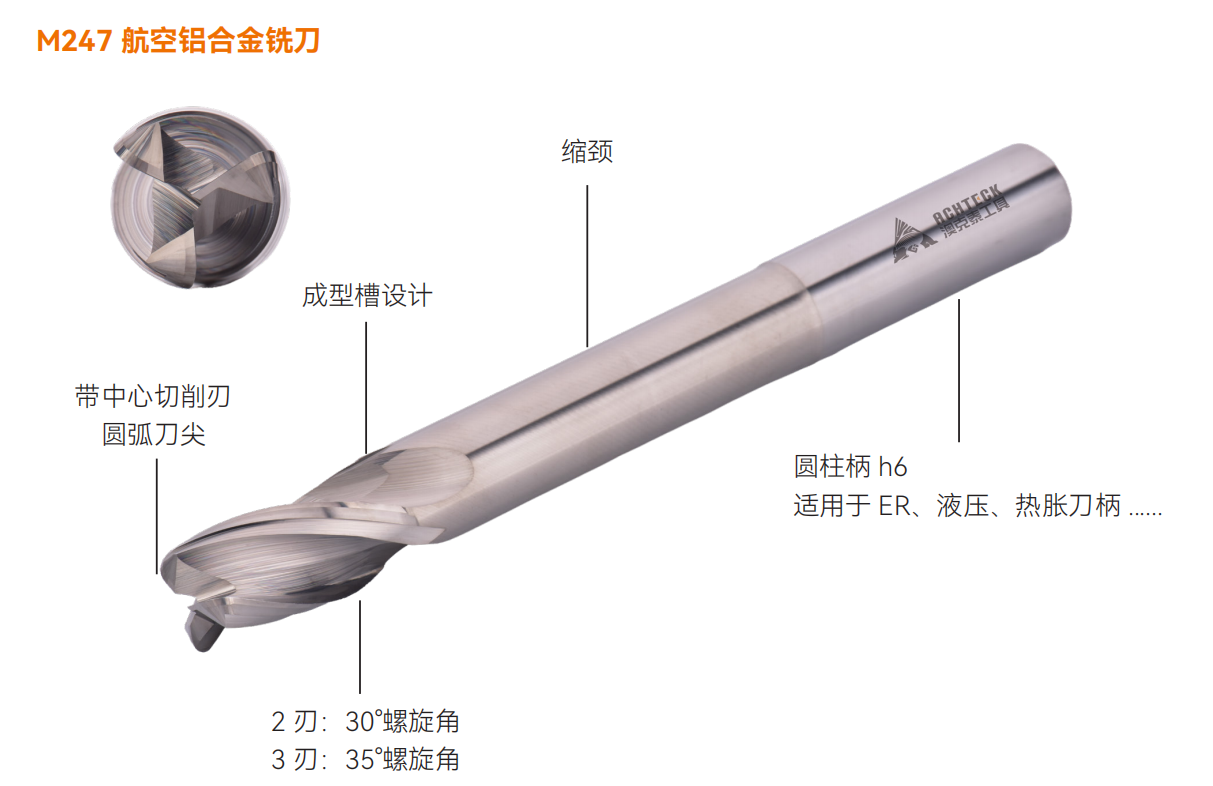
超细 WC 晶粒硬质合金基材。棒料具备良好耐磨性与优异抗崩损性能,适配航空铝合金加工。
航空铝刀具专属的几何设计。独特锋利切削刃,切削轻快,大幅降低切削抗力,改善薄壁件振刀现象,保障工件获得优异加工表面质量。
精密螺旋槽结构。螺旋槽精密磨削与高光抛光,增加辅助槽设计,排屑顺畅,避免切屑挤压刮伤工件表面。
适配高速设备。刀具几何设计和材料特性匹配高速加工设备,转速20000RPM,刀具动平衡精度等级G2.5,适配航空铝合金高转速、大进给加工工艺,充分释放机床设备的加工潜能。
稳定性提升。基体耐磨抗崩,减少刃口崩损,降低换刀频次,适合航空零件连续量产。
工件表面品质提升。低阻力锋利刃型有效抑制积屑瘤,减少型腔、薄壁侧壁划伤与振纹,降低零件报废返工成本。
生产效率增高。抛光槽型 + 辅助槽保障排屑通畅,刀具适配高速大进给工艺,提升航空框体、型腔、薄壁件铣削节拍。
综合成本降低。刀具寿命稳定可控,无涂层版本刀具采购成本更具优势,叠加减少刀具消耗、返工与停机损失,有效降低零件单件加工成本。
后期我们将推出更多高效率、高精度、高可靠性的专业化切削工具,满足机械加工客户对加工精度、效率及环保节能的严格要求,敬请期待。