
外径切槽加工:侧壁划痕、崩刀、尺寸跑偏三大痛点,一次调到位
在数控车削现场,外径切槽是占比最高的高频加工工序之一,也是长期困扰一线工艺人员与调机师傅的共性工艺难点。
由于排屑状态、切削载荷、工装 - 工件 - 刀具系统刚性三者深度耦合,加工中稍有偏差就会触发典型质量问题:轻则留下沟槽侧壁拉痕、出现槽宽尺寸散差,重则直接造成刀尖崩损、工件批量报废。这些问题带来的影响从来不止于表面:它既拉低工件交付良率、推高刀片非正常损耗成本,更会把大量宝贵的调试时间耗在反复排查根因、试切改参的无效循环中,拖慢整线生产节奏。
基于澳克泰工具技术团队在一线积累的大量工艺服务实战经验,我们将系统拆解外径切槽三类最高发的失效模式 —— 从根源讲透问题产生机理,给到可直接落地的现场调试调整思路,帮大家少走弯路。
这也是澳克泰始终坚持的服务定位:我们交付的从来不是单支刀片,而是覆盖槽型选型匹配、切削路径优化、系统刚性补偿的整套切槽加工解决方案,帮助现场真正实现切槽工序的稳定、高效、低成本运行。
失效机理:切屑卷曲宽度直接决定侧壁加工质量
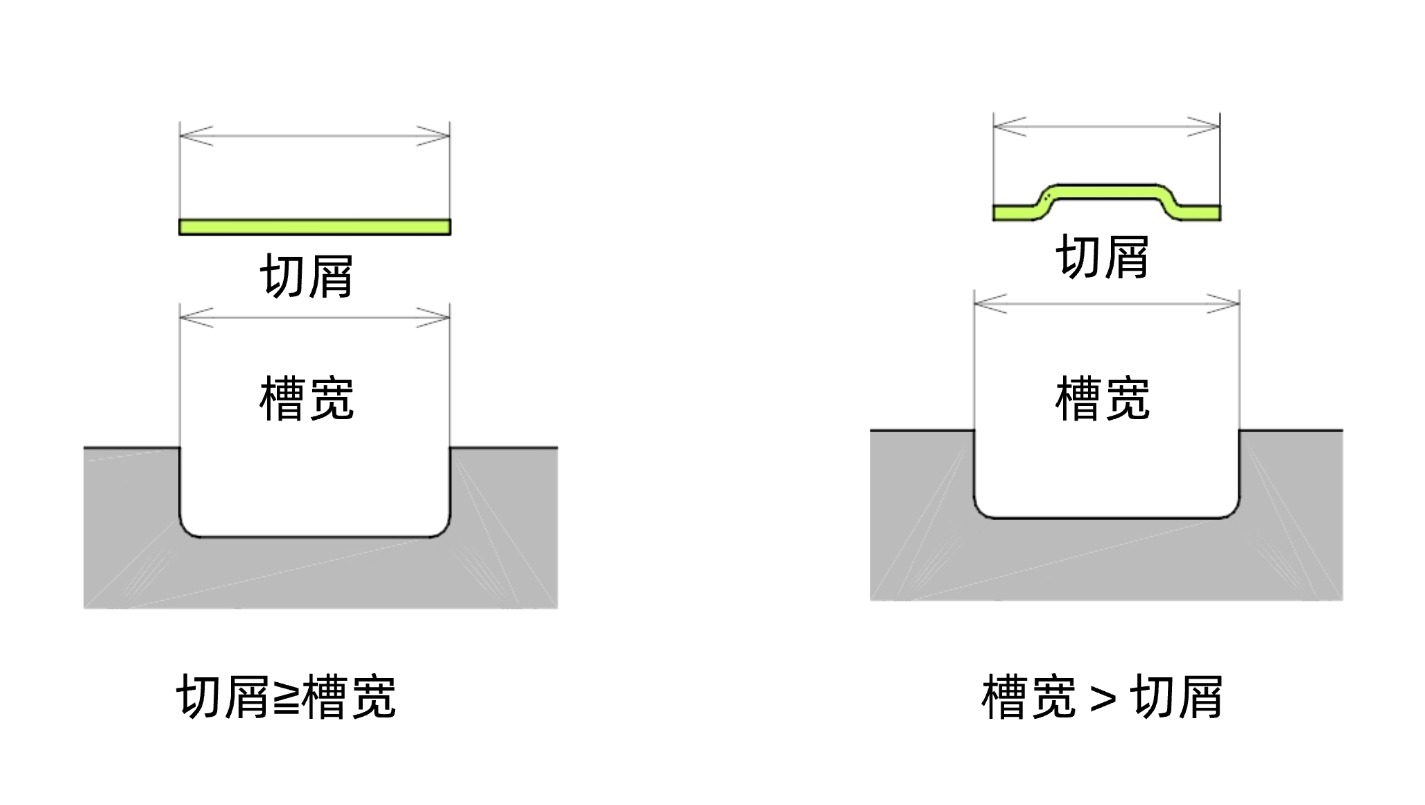
当切屑宽度≥槽宽,切屑受挤压滞留于槽腔内,摩擦刮擦槽侧壁,形成划痕缺陷;
当切屑宽度<槽宽,切屑可顺畅排出,规避侧壁干涉损伤。
匹配加工工况,选用研磨型或压制型断屑槽刀片,依靠断屑槽几何约束控制切屑卷曲范围,使切屑卷曲宽度小于槽宽,从排屑源头消除侧壁切屑刮蹭问题。槽侧壁更光洁,排屑更顺畅,减少停机清理和返工。
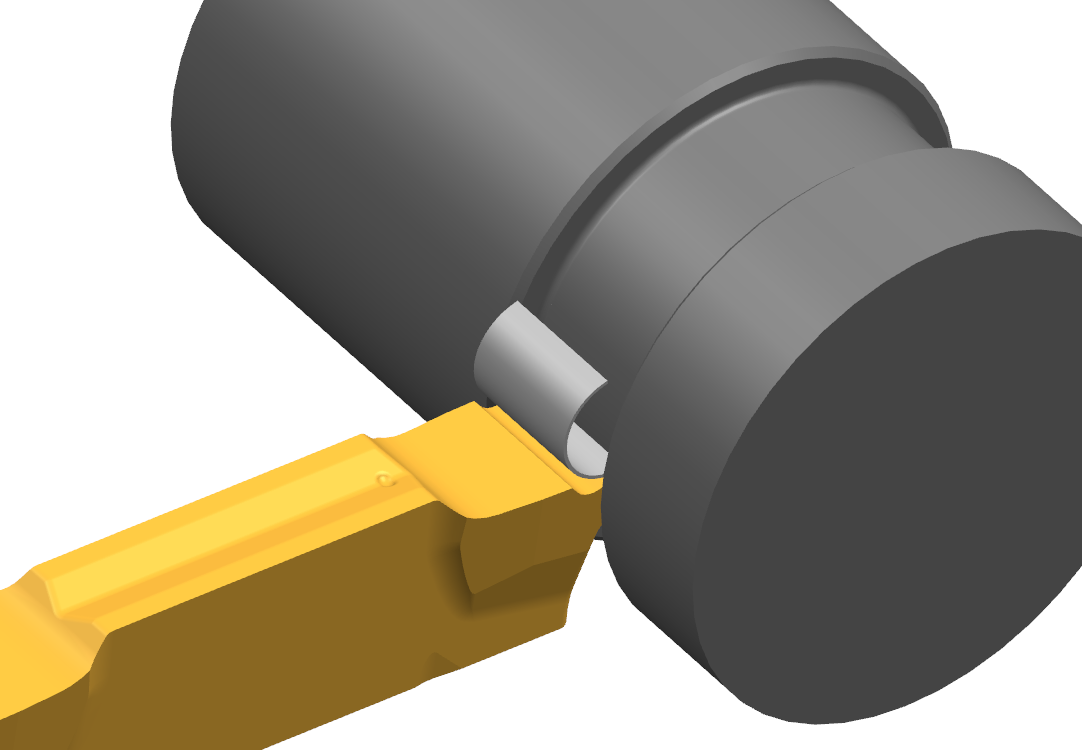
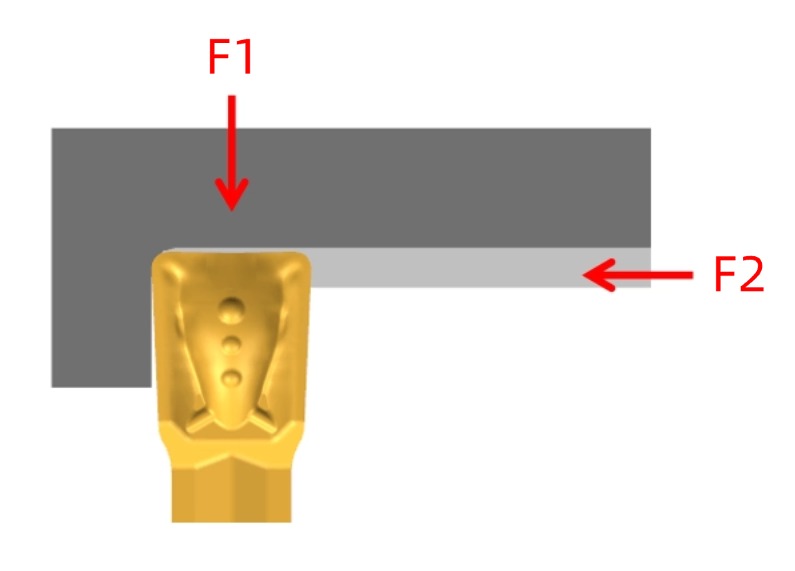
失效机理:直接采用圆弧插补加工槽底圆角轮廓时,刀片同时承受径向、轴向双向切削抗力,刃口复合载荷过大,易发生刀尖崩损。
分步分解切削路径
Step1:径向进刀切削至槽底深度;
Step2:X向退刀,预留圆弧加工余量;
Step3:Z向走刀完成侧壁余量去除;
Step4:最后执行圆弧轮廓插补。
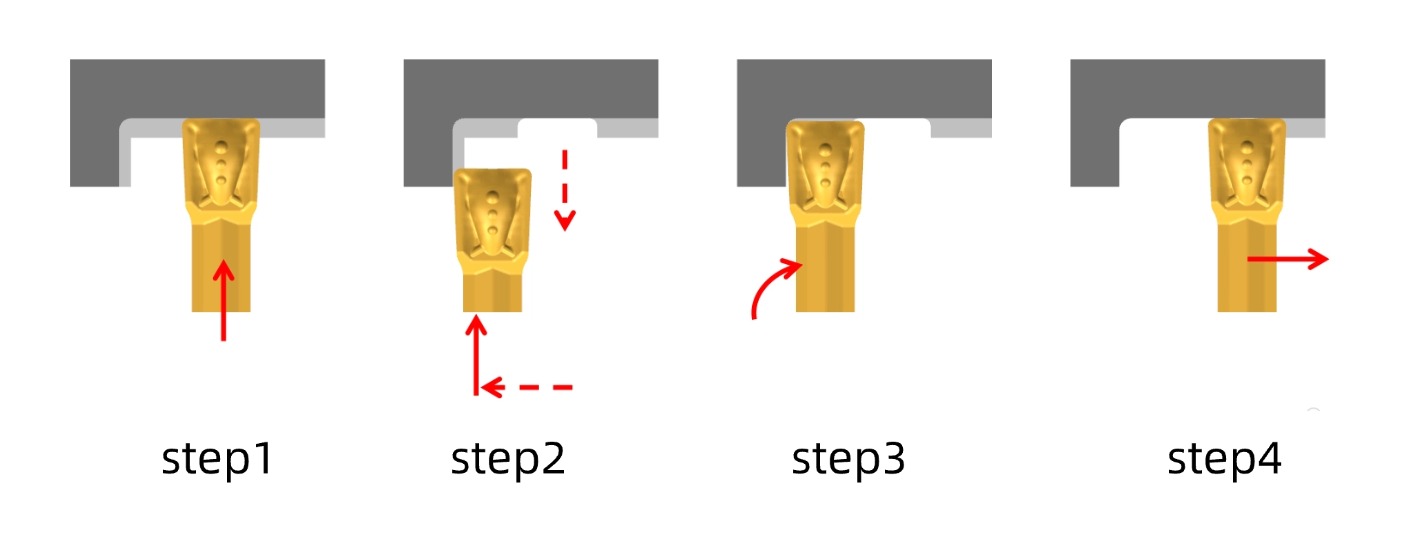
将双向复合切削拆分为单向切削动作,分散刃口切削载荷,降低刀尖破损风险。
澳克泰工具技术团队可结合刀片槽型、材质与加工路径,帮助客户把“圆弧插补”拆成更安全的切削动作,让刀尖寿命更稳定,槽底轮廓更可靠。
弱刚性工件横拉切槽尺寸偏差
(双直径现象)
失效机理:工件-刀具系统刚性不足时,切槽由径向切入转为Z向横拉精加工,刀杆发生挠曲弹性退让,刀尖发生侵入过切,同一沟槽出现两种直径,造成尺寸超差。
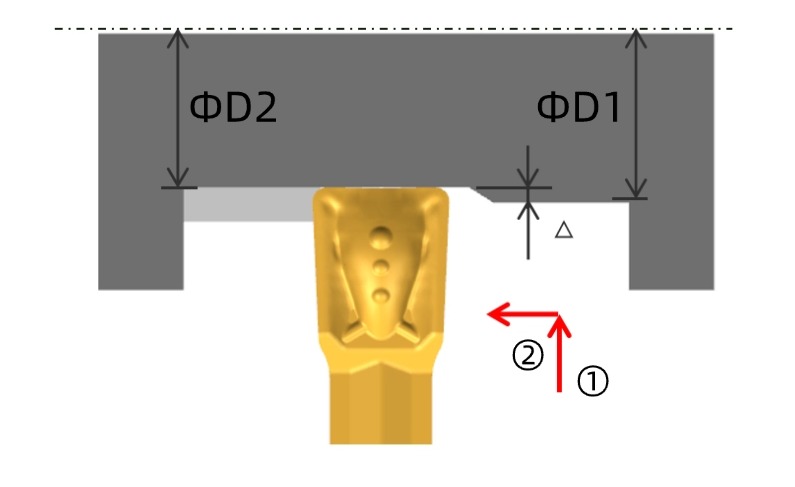
偏移补偿
Step1:径向切槽加工至目标槽底直径;
Step2:X轴退回补偿偏移量(△/2),抵消刀杆挠曲退让量;
Step3:执行横拉精加工走刀,消除过切,保证槽底直径一致性。
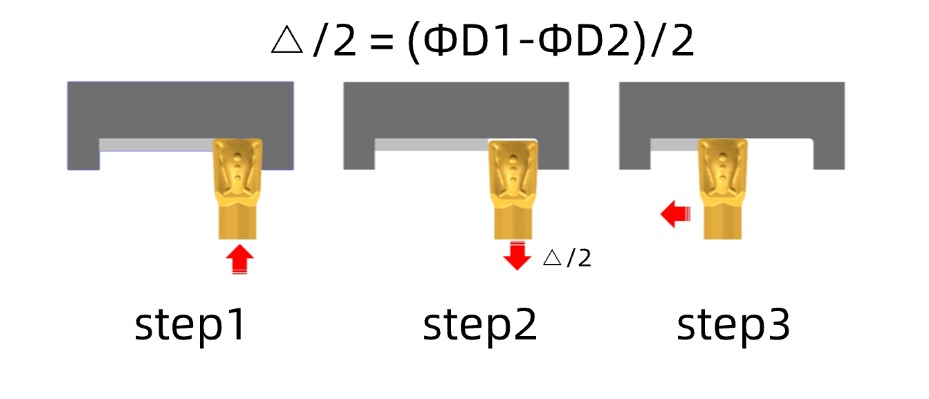
针对细长轴、薄壁套等弱刚性工件,澳克泰工具不仅提供槽刀系统与刀片选型,还可协助现场做刚性评估和补偿参数建议,减少“双直径”超差,让槽底尺寸更一致。
外径切槽出现侧壁划痕、刀尖崩损、尺寸跑偏,很多时候并非单纯刀具质量问题,而是切屑形态、切削路径、系统刚性三者匹配失衡导致。吃透工艺逻辑,选对刀片、优化程序,就能有效降低切槽不良率,减少刀具非正常损耗,保障切槽加工的品质与生产稳定性。
如果您现场正遭遇外径切槽难题:
侧壁划痕、刀尖崩损、尺寸跑偏、排屑不畅、刀具寿命短……
欢迎联系澳克泰工具获取定制化现场工艺支持。