钛合金铣削总在耐磨与韧性间两难?AP351S 给出均衡解法
在航空航天装备制造领域,钛合金凭借高比强度、优异耐蚀性与突出综合力学性能,成为起落架、发动机机匣、主承力结构件等核心零部件的首选用材。但钛合金导热率低、化学活性强的固有材料特性,给铣削加工带来了一系列稳定性管控难题,也是行业内现场工艺长期聚焦的核心攻关方向。实际生产场景中,积屑瘤生成、刃口黏结、热冲击崩损、磨损不均等失效现象频发,工艺调试往往需要在刀片耐磨性与韧性之间反复试切权衡,才能找到适配工况的最优平衡点。
在实际工况中,刀片选型始终存在“耐磨-韧性”的天然矛盾:若过度侧重耐磨属性,在断续切削、加工余量波动的场景下极易出现崩刃失效;若优先保障抗冲击韧性,又会出现刃口磨损速率过快的问题,直接拉高换刀频次,打乱产线既定生产节拍,最终推高单件加工成本。针对这一行业共性痛点,澳克泰推出的PVD铣削材质AP351S,从硬质合金基体配方到复合涂层结构完成全链路一体化匹配设计,同时实现了优异的耐磨性能与抗冲击韧性,核心适配钛合金铣削场景,在沉淀硬化不锈钢、高温合金等难加工材料工况下也能稳定发挥,为高端难加工材料铣削提供了一款高可靠性的国产化备选方案。
钛合金导热性差,切削产生的热量很难随切屑快速散出,大量热量集中在刀尖区域。高温下钛材活性高,容易冷焊粘附在刃口形成积屑瘤,一方面划伤工件已加工表面,造成表面质量波动;另一方面持续的化学作用会造成涂层剥离,加速刀片失效。
钛合金弹性模量低,切削后工件回弹明显,刀片持续受到挤压摩擦;如果是带黑皮毛坯、余量不均匀、型腔断续铣削工况,刃口还要承受周期性冲击。这就要求刀片不能只追求高硬度耐磨,同时需要足够韧性,降低崩刃风险。
单一特性的刀片材质很难适配宽范围工况:粗加工断续冲击多,优先考虑韧性;精加工追求稳定寿命、控制尺寸,更看重耐磨性。想要一套材质覆盖大部分钛合金铣削场景,需要基体和涂层协同匹配,而不是单一指标最大化。
技术解码:AP351S基体+涂层自主设计
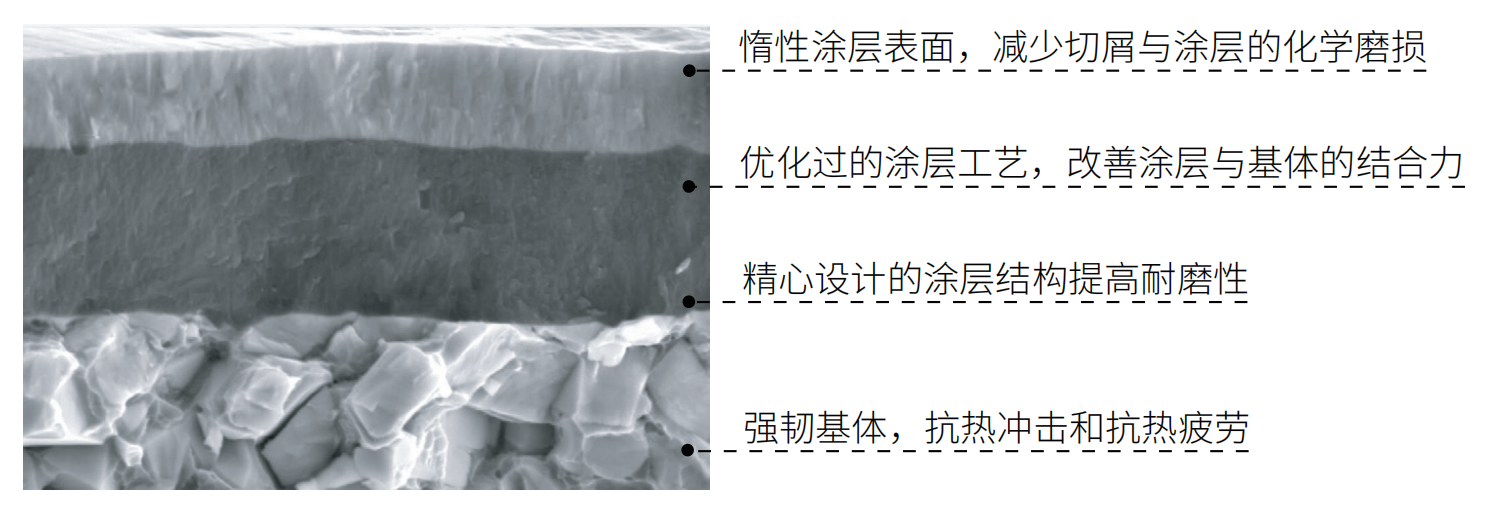
采用优化的配方与烧结工艺的硬质合金基体,在耐磨性和韧性之间做均衡调配,对比以往澳克泰产品,耐磨性提升 30%、韧性提升 15%。
细化晶粒配比,提升基体抗热冲击能力,缓解钛合金切削时冷热交替带来的塑性变形;
提高基体内部结合强度,提升抗断续冲击能力,应对毛坯黑皮、余量波动,降低突发性崩损概率;
引导刀片失效形式偏向均匀可控的磨耗,减少无征兆崩刃,提升高价值航空件加工的安全性与可预判性。
选用 AlTiN 基复合 PVD 涂层体系,针对钛合金高温黏结特性优化:
涂层表层硬度高、高温抗氧化性好,降低钛合金和刃口之间的化学亲和性,抑制黏结磨损,减缓刀尖损耗;
改善刃口积屑瘤附着倾向,减少积屑瘤周期性脱落带来的涂层拉伤,稳定工件表面质量;
优化基体和涂层间的结合力,在热循环、断续冲击条件下延缓涂层剥落,让基体本身的韧性优势可以充分发挥。
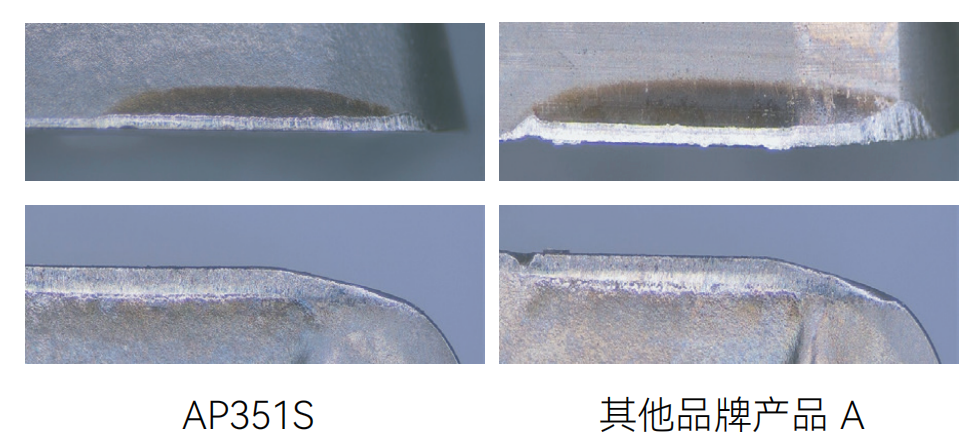
TC21 钛合金同等工况、同等加工时长条件下,AP351S 刀片后刀面磨损优于对比试样,耐磨表现得到验证。
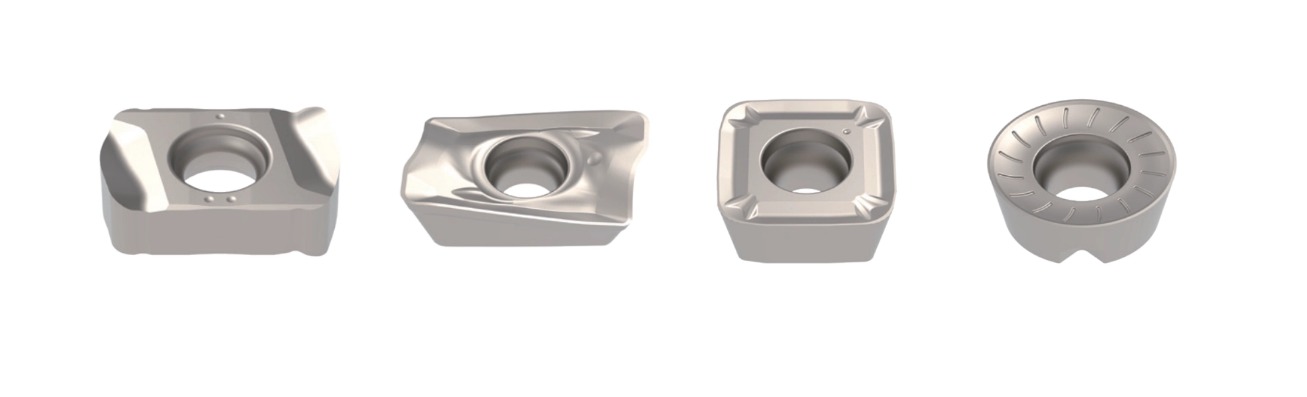
AP351S 并非单一刀片规格,可适配澳克泰多款可转位铣刀产品线,支持快进给铣削、方肩铣削、仿形铣削等主流加工形式,覆盖粗加工至半精加工工况。
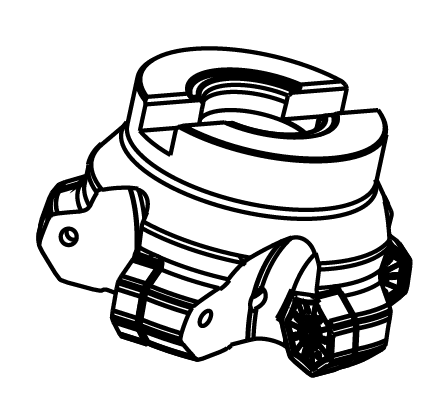
快进给铣刀:XO、XD、LNMX 刀片,面向大余量快速去除毛坯;
方肩铣刀:AD/AO 正型轻快系列刀片,切削阻力低,适合方肩、型腔加工的粗-半精铣;
仿形铣刀:RO 系列圆刀片,适配叶片、复杂曲面仿形加工。
适用材料与推荐切削线速度
钛合金(S 类)粗精加工:推荐 Vc=30-60 m/min;
不锈钢(M 类)粗精加工:推荐 Vc=100-190 m/min;
同时可用于部分高温合金铣削加工,实现一个材质应对多种难加工材料,精简刀片库存。
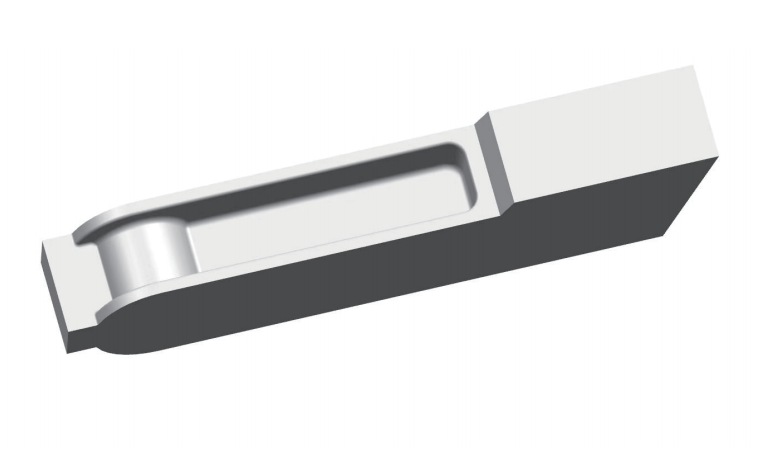
工件:起落架支柱
材料:TC18钛合金
刀具型号:AHM10-063-Z06-A22R-XO12-C
刀片型号:XOGT 120420ER-MS4 AP351S
切削参数:Vc=29.7 m/min,fz=0.7 mm/t,ap=1.5 mm,湿切
对比效果:原有产品单刃寿命 32min;AP351S 达到 40min,刀具寿命提升 25%
客户收益:面对钛合金大余量粗铣,刀片无突发崩损,磨损状态均匀,减少停机换刀频次,改善产线节拍。
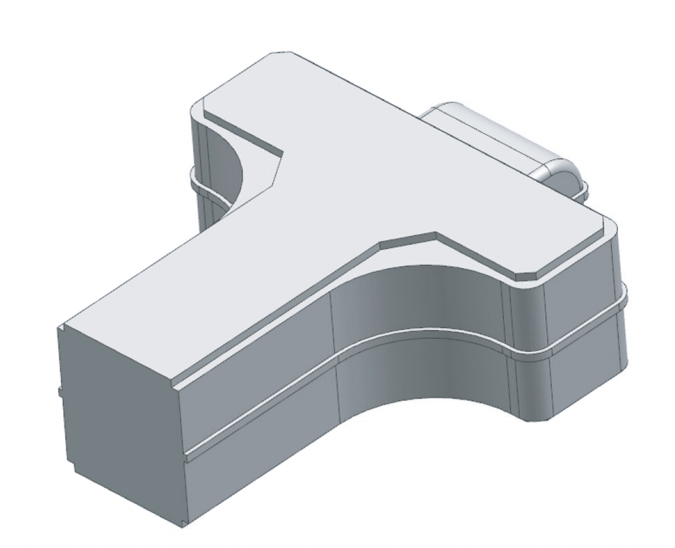
工件:锻造件
材料:TC21钛合金
刀具规格:AHM10-040-Z05-A16R-XO09-C
刀片型号:XOMT 09T312ER-MS4 AP351S
切削参数:Vc=62.8 m/min,fz=0.56 mm/t,ap=0.4 mm,湿切
对比效果:原有产品寿命 40min;AP351S 达到 48min,刀具寿命提升 20%。
客户收益:抑制钛合金加工黏结磨损,刃口状态保持稳定,减少不良件,降低单件刀具成本。
AP351S主打钛合金铣削,同时适配沉淀硬化不锈钢、部分高温合金粗‑半精铣。
钛合金加工务必保障充足切削液冷却,带走刀尖热量,进一步抑制积屑瘤和化学磨损。
毛坯带黑皮、余量波动大的工况,优先选用 MS4、MM4 槽型,兼顾抗冲击与排屑。
澳克泰工具支持非标刀片规格开发,同时提供工艺选型、现场试切、参数优化全套技术支持。
钛合金铣削很难依靠单一材质、固定参数解决所有工况问题,稳定加工是材质、槽型、冷却策略、切削参数等共同配合的结果。 选用 AP351S 进行钛合金铣削时,可以参考几个实用策略:
粗加工断续切削场景,优先控制线速度,适当降低 Vc,降低热冲击与冲击崩刃风险。
连续型腔半精铣,在机床刚性允许前提下,稳定进给,尽量保持切削状态连续,减少积屑瘤反复生成。
定期观察刀片失效形态:以均匀后刀面磨损为理想状态,如果频繁崩刃,优先排查刃口强度、冷却条件和毛坯余量;如果黏结积屑瘤严重,可调整切削液类型或者优化刃口槽型。
同一款刀片材质,不同机床刚性、工装装夹条件下,参数区间存在差异,新工件投产前建议小试切验证,再批量放开
AP351S 通过基体与复合涂层双向优化,在耐磨性和抗冲击韧性之间找到平衡,面向航空钛合金、不锈钢等零部件加工,作为一款国产化铣削材质,助力现场工艺实现更稳定的加工状态。