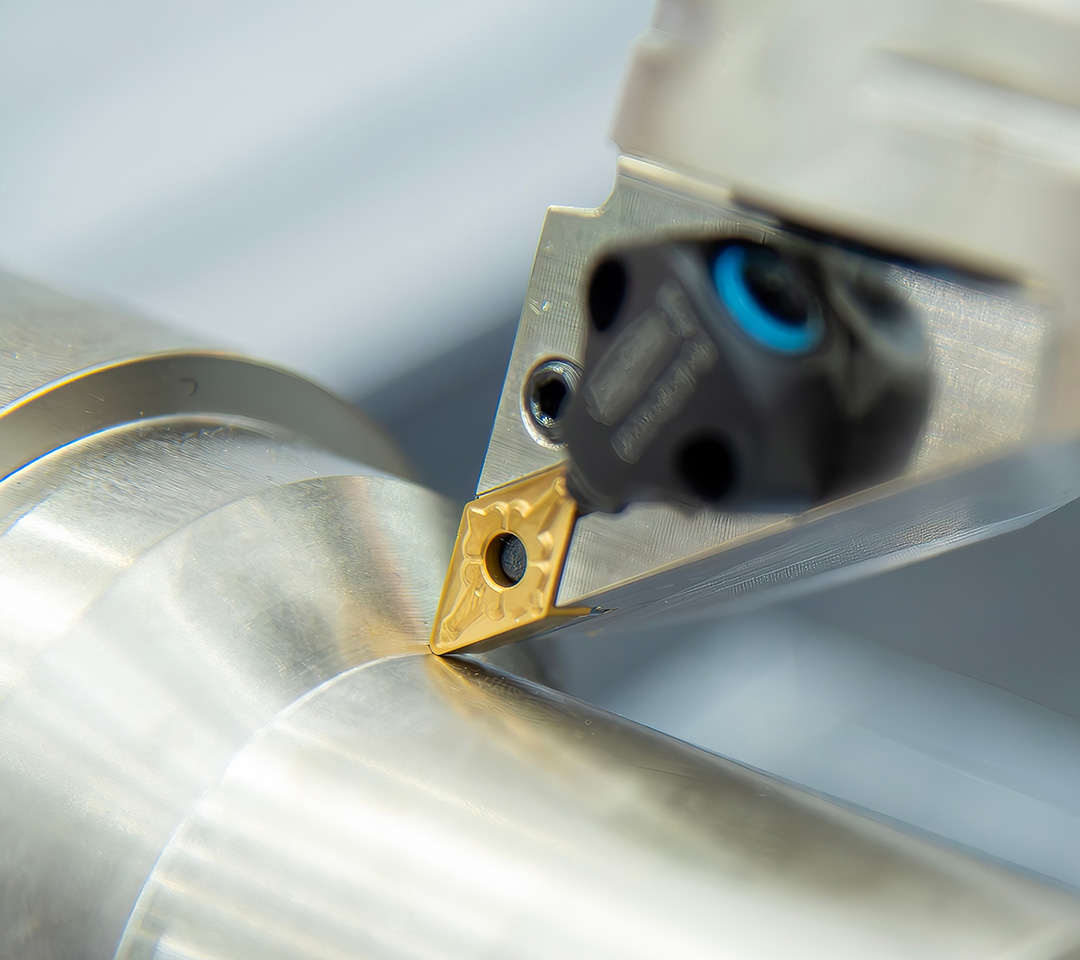
行业解决方案 | 航空起落架深腔精加工:一道让产线不敢换刀的难题,国产替代怎么解?
本期给大家分享的加工案例为某型号飞机起落架左主起外筒,该零件属于飞机起落架关键承力部件,材料为A100二次硬化超高强度钢,热处理硬度为HRC52,抗拉强度约2000MPa。加工任务为内孔精加工,单次镗削深度达850mm,悬伸长径比L/D=8.5,属于航空制造领域典型的超长悬伸深腔精加工场景。客户原来全部采用进口刀杆和刀具进行加工,可满足该零件深内孔精加工的基础质量要求;但在超长行程、高线速度的精加工条件下,刀片刀尖抗高温塑性变形的能力存在瓶颈,长时间切削后边界磨损显著,加工表面质量下降,同时加工成本居高不下,不利于航空关重件的稳定排产。
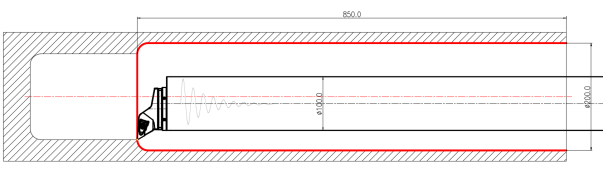
如上图红色线条所示部位,热前粗加工至单边留余量2mm,热后精车工序。
机 床:卧式数控车床,内部冷却;
镗刀杆:进口阻尼减振刀杆,依靠阻尼结构抑制长悬伸振动;
原刀片:某德国进口DNMG150604精加工刀片。
材料难切削:A100超高强度钢经过热处理后硬度、强度显著提升,切削过程伴随着明显加工硬化,内部硬质析出相极易引起刃口微崩以及后刀面快速磨损,对刀具刃口稳定性以及材料耐磨性能均提出了较高要求。
工艺刚性差:受限制于零件其它部位加工要求,减振杆最大只能选择100直径,刀杆悬伸比大,切削系统刚性偏弱,切削力的微小波动就有可能引起振动;当刀具出现磨损或微崩刃时,会明显产生振纹,造成内孔表面质量与圆柱度超差,严重时将导致零件报废。
供应保障问题:进口刀具虽可满足客户加工要求,起落架为航空关键零部件,供应存在断供隐患。
方案采用澳克泰工具DTB系列阻尼减振刀杆、DTH系列可换式刀头,搭配DNMG 150604E-SC1 AP010S车刀片开展国产化替代验证;整套刀具均为澳克泰工具自主研发生产,拥有自主知识产权,供应链自主可控,能够有效规避进口刀具供货周期长、断供、技术封锁等风险。
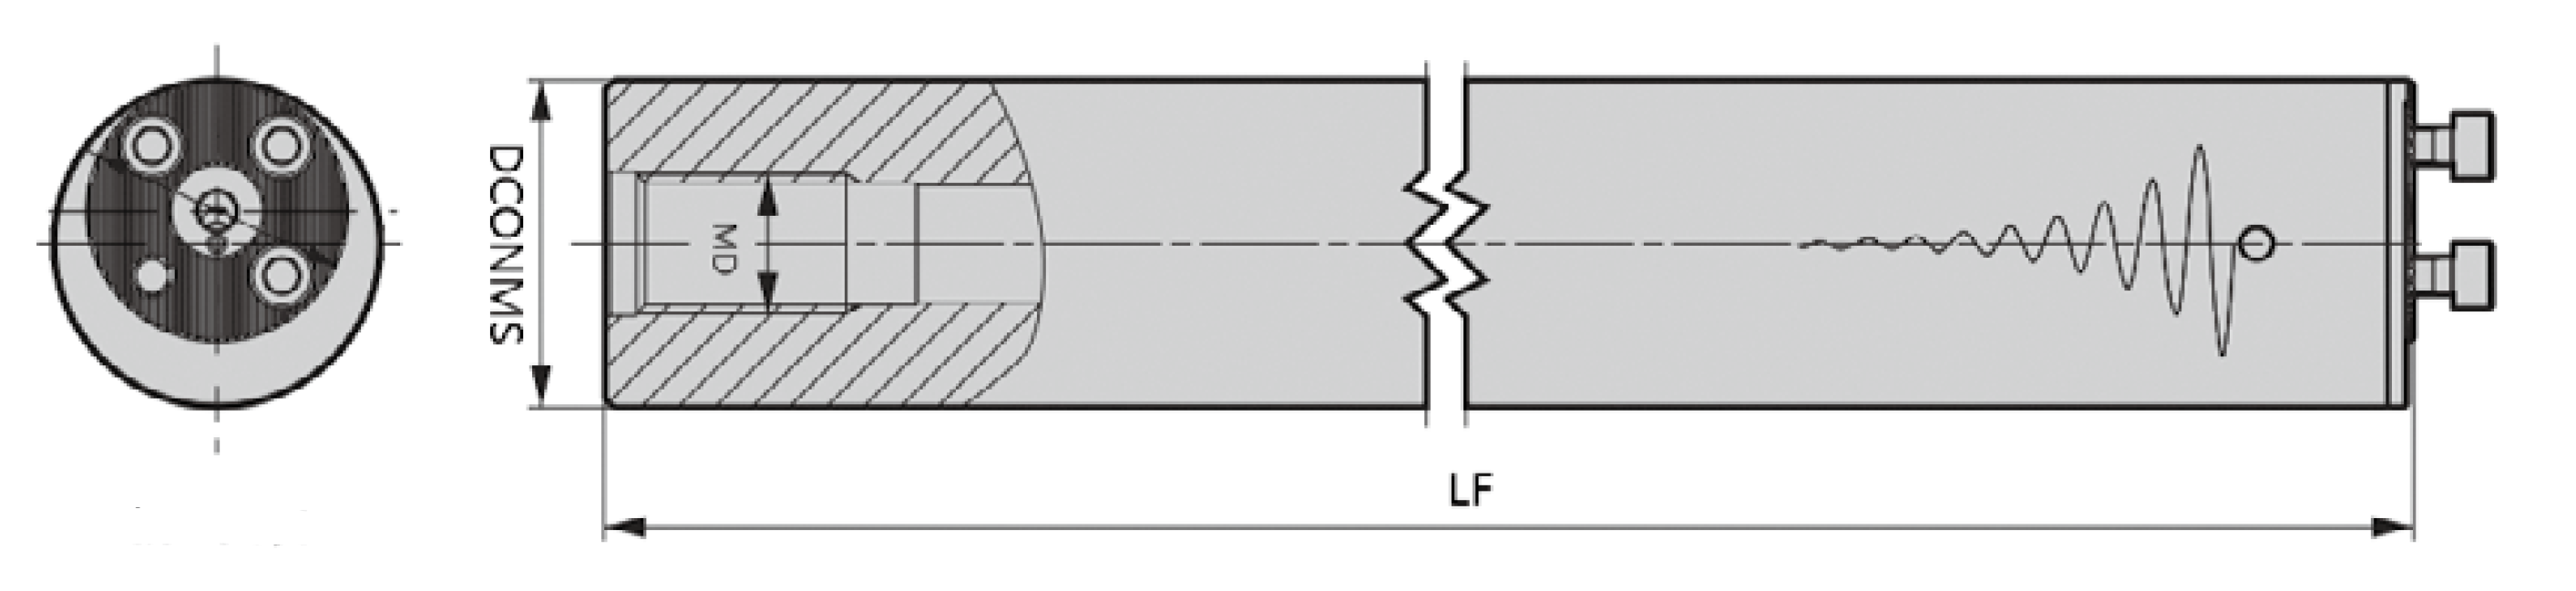
澳克泰工具DTB系列阻尼减振刀杆,内部预装重金属阻尼块与弹性阻尼介质,切削产生振动时,阻尼块反向抵消振型、耗散振动能量;全系列减振刀杆出厂前完成预调谐,现场可直接安装使用,关键性能达到进口一线同类产品水平;搭配澳克泰DTH系列模块化的刀头,快速实现车、镗、仿形面的加工,降低用户刀具成本和刀具库存。
AP010S是澳克泰工具专门针对高温合金,钛合金等难加工材料开发的专用PVD涂层牌号,是难加工材料高速加工的优选牌号之一,同时也兼顾不锈钢高速加工和淬硬材料的轻快加工,精准匹配这类难加工材料加工需求:
采用超细晶粒硬质合金基体,应用基体强化技术,增强了钴与碳化钨的结合力及黏结相耐高温能力,提升了基体强度,增加了耐磨性,可有效抵御A100精加工过程中的刀尖高温塑性变形以及磨粒磨损。
搭载澳克泰全新纳米晶粒高铝含量涂层,涂层结合力强,长距离持续切削时不易出现涂层剥落失效,具备极高硬度与优异的结构、化学稳定性,可适配高速精加工场景。
经特殊处理的超光滑涂层表面,有效降低切屑与刃口的摩擦系数,抑制积屑瘤产生,保障长行程加工表面质量的稳定一致。
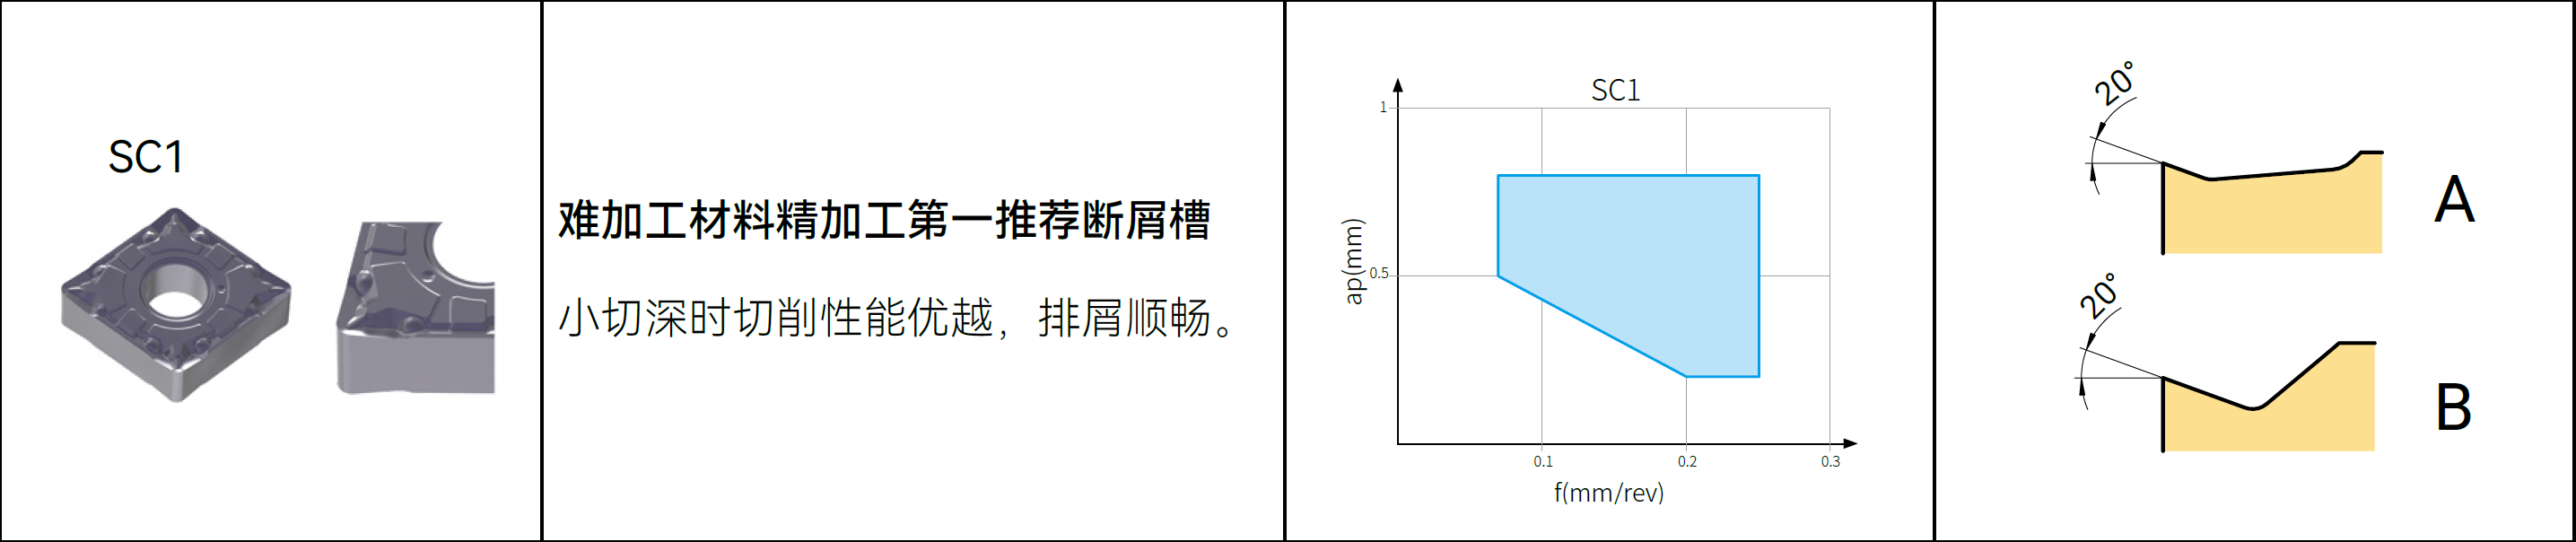
SC1槽型为澳克泰工具负角刀片专用精加工槽型:
采用曲线刃口设计,搭配渐进式前角与分段式浅断屑台结构,适配小切深精加工工况,可有效降低切削力并减少积屑瘤产生,保障良好的加工表面质量与较长的刀具寿命。
具备可控的切屑流出导向,深内孔加工时配合内冷可实现顺畅排屑,避免切屑刮伤已加工内孔表面。
刃口经可控钝化处理,兼顾刃口锋利度与抗微崩性能,可降低切削力,适配长悬伸减振镗杆,有效规避振动风险。
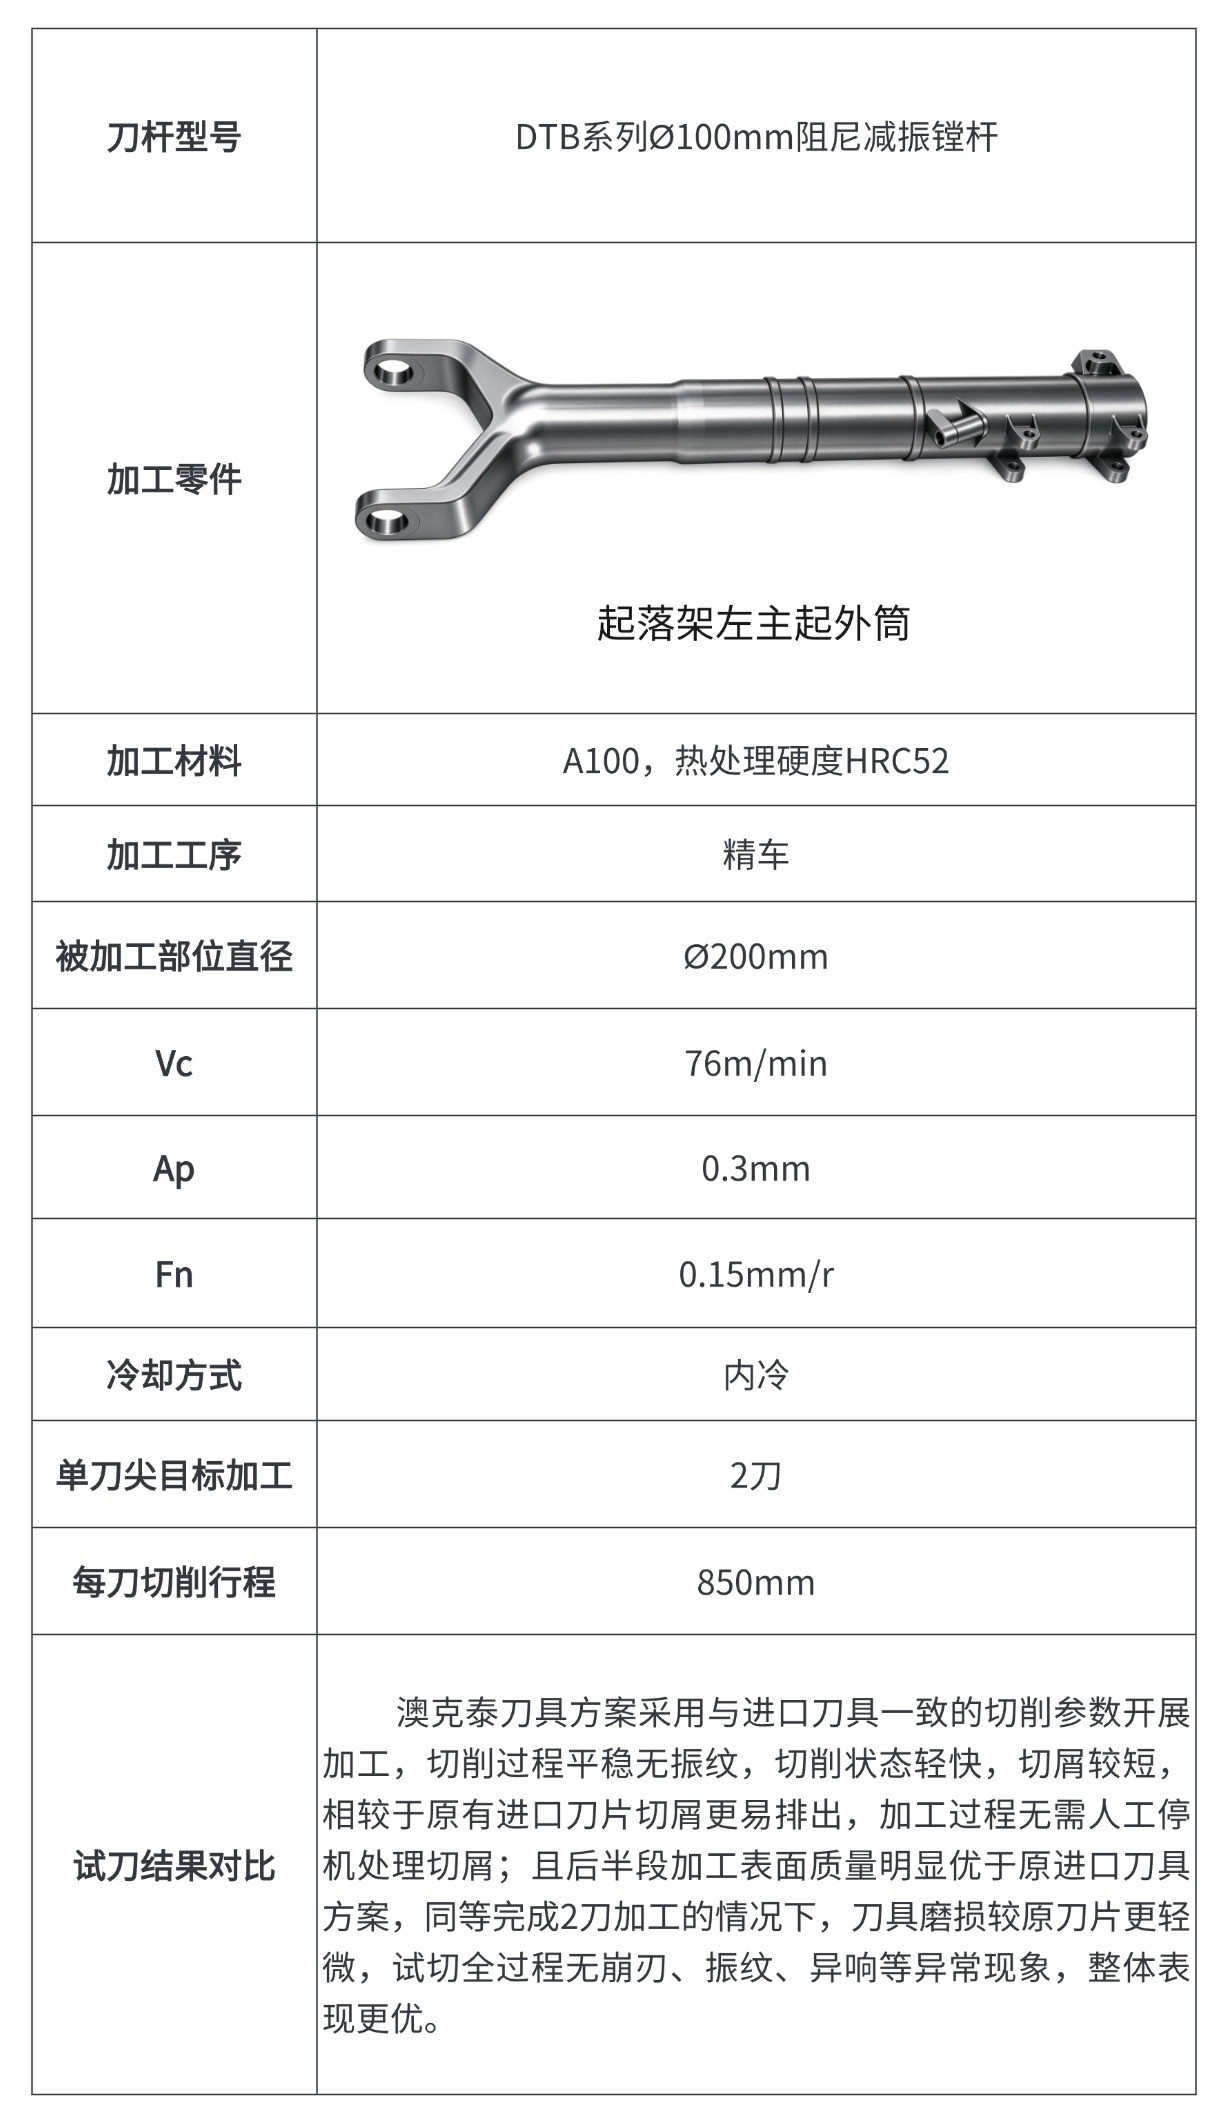
澳克泰刀具方案采用与进口刀具一致的切削参数开展加工,切削过程平稳无振纹,切削状态轻快,切屑较短,相较于原有进口刀片切屑更易排出,加工过程无需人工停机处理切屑;且后半段加工表面质量明显优于原进口刀具方案,同等完成2刀加工的情况下,刀具磨损较原刀片更轻微,试切全过程无崩刃、振纹、异响等异常现象,整体表现更优。
成套国产化方案平替进口刀具,落地风险低:
澳克泰工具实现成套方案国产化,整套方案已进行工艺可行性验证,实施时无需对现有工艺装备进行改动,后续可直接进入小批量使用,不会打乱现场原有生产节拍。
加工性能对标进口刀具,部分指标实现超越:
自研减振镗杆与专用刀具协同匹配,满足航空起落架关重件质量管控标准,同等切削参数条件下切削过程稳定,内孔表面加工质量、刀具磨损控制能力均对标进口刀片,部分性能指标实现超越,在保证质量的前提下,可进一步挖掘切削效率提升潜力。
降本增效与供应链安全价值:
经客户测算,使用澳克泰工具成套方案综合采购成本下降约50%,供货周期相应缩短,破解航空起落架超高强度钢等难加工材料对进口刀具的依赖,搭建成套国产刀具工艺方案,实现关键加工刀具国产化,筑牢航空制造切削工具供应链安全。