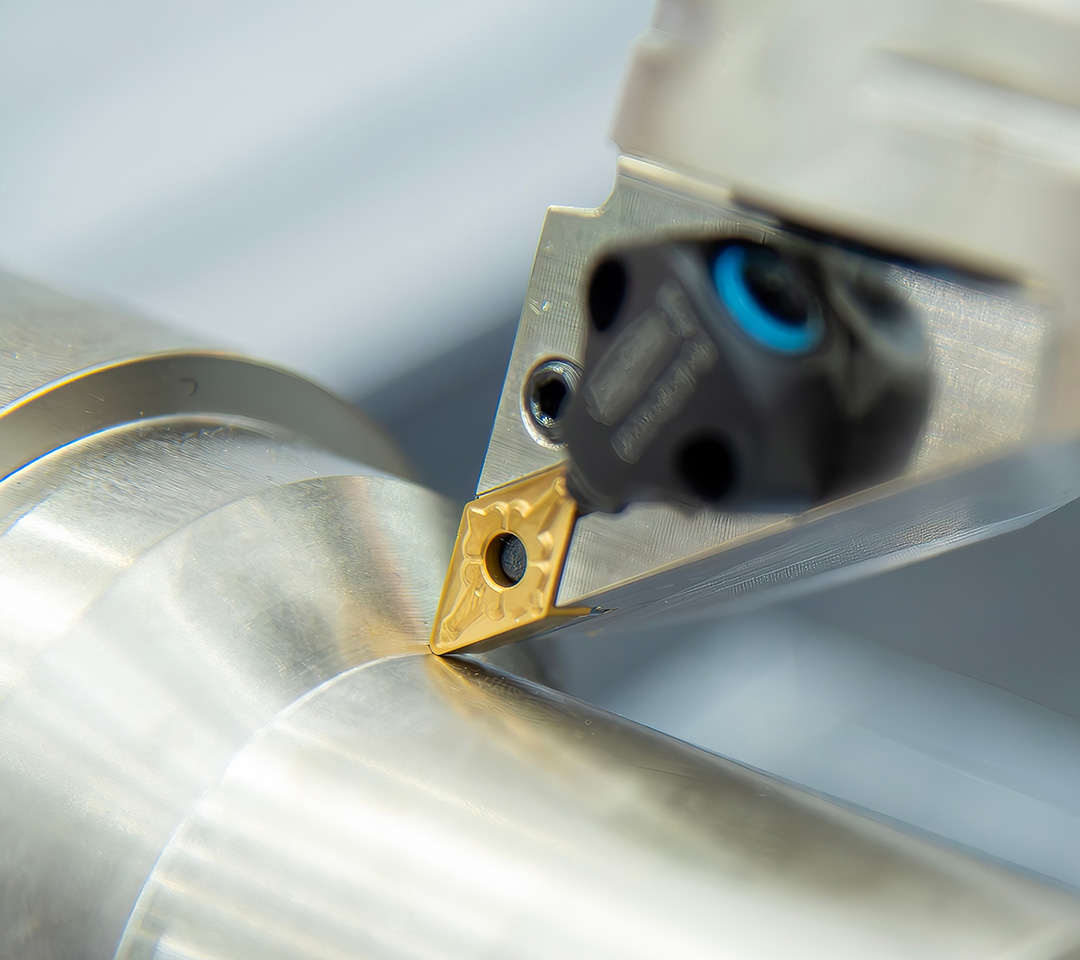
告别缠屑磨损!澳克泰工具新产品一体式高压内冷刀杆J系列,赋能小零件稳定加工!
车削加工中,缠屑、刀具快速磨损,是长期困扰车间生产的难题。传统外冷冷却难以直达切削区,铁屑缠绕划伤工件、刀片过早损耗,频繁停机换刀,既拖慢节拍,又拉高加工成本。
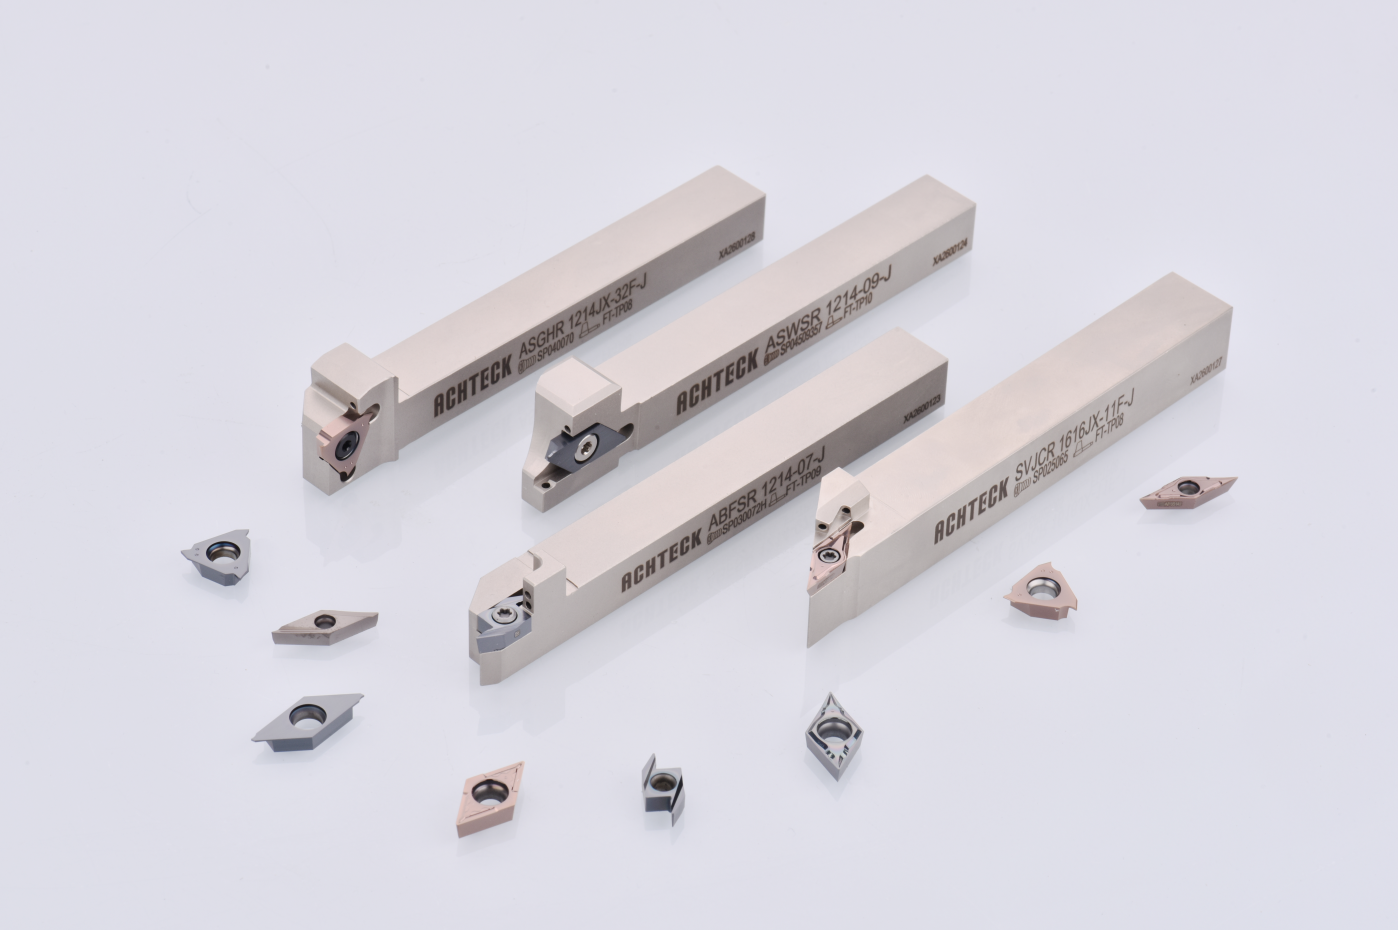
为解决这一难题,澳克泰工具全新推出了—小零件一体式高压内冷刀杆J系列,依托精准直喷冷却技术,直击切削热源,高效断屑抑缠,显著改善 45# 钢、钛合金、316L 不锈钢等难加工材料的车削稳定性。高压直喷直击刀尖,大幅延缓刀具磨损,对比常规冷却方案,刀具寿命明显提升,为高速、高精度车削提供稳定支撑,是中高端车削场景优选方案。
在高速精密化的现代车削加工中,冷却效果直接决定成品品质与刀具成本。澳克泰工具高压冷却刀杆,打破传统外冷局限,从源头解决缠屑、磨损两大痛点,兼顾加工效率与降本需求,为精密车削带来可靠的切削保障。
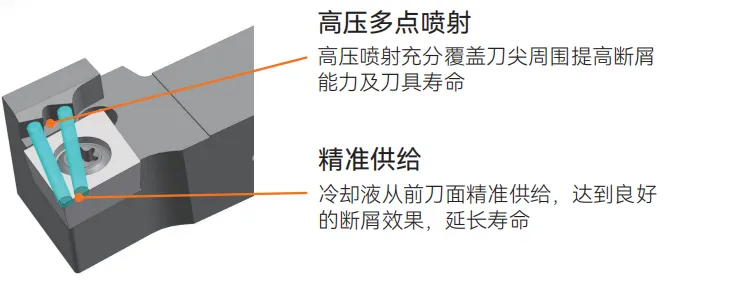
优异的断屑能力,提高工件质量。
适应更高的参数,提高加工效率。
优秀的冷切效果,提升刀具寿命。
⏩为减少冷却液中铁屑造成出水孔堵塞,建议冷却液进行过滤。
适合缠屑导致工件表面不合规的工况。
适合通过更换刀片槽型不能得到好的断屑效果的工况。
适合刀尖高温烧损,换刀频率高的工况。
结构设计理念
加工材料:钛合金
加工参数:S2000 f0.02 ap0.5
刀片型号:XIN-DCGT11T308E-SF-A5956 AP100U
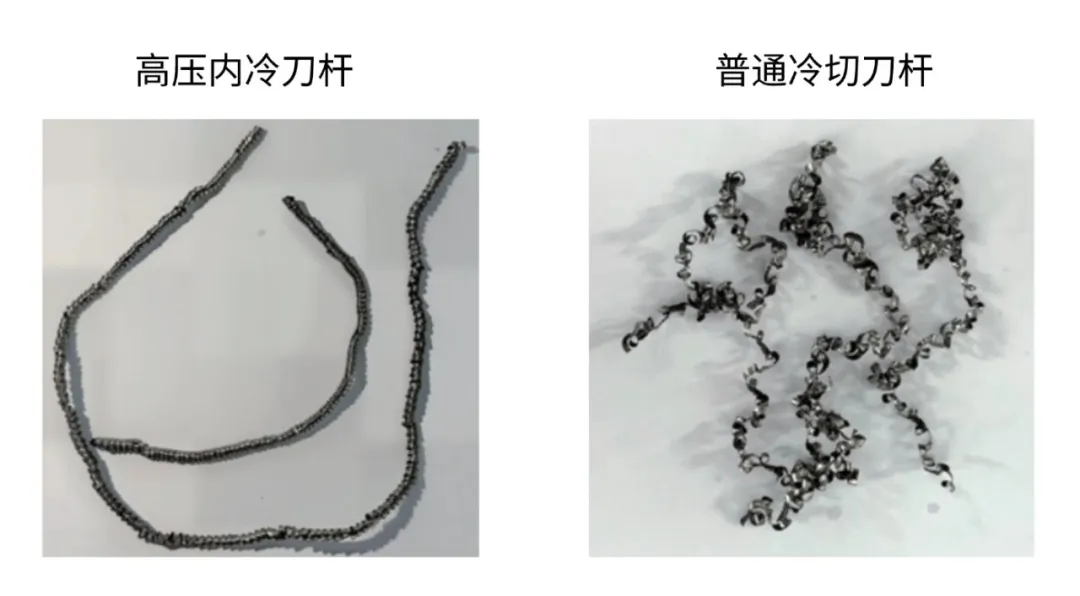
在保持加工材料、切削参数、刀片规格一致开展对比(如上图所示):全新小零件高压内冷刀杆—J 系列采用刀尖直喷冷却形式,冷却液直击刀尖高温切削区,断屑能力得到大幅提升,从源头抑制缠屑产生。能够消除自动化生产线缠屑报警、非计划停机等痛点,稳定实现长时间无人化连续加工,并优化工件表面加工一致性与成型质量。
耐磨性对比
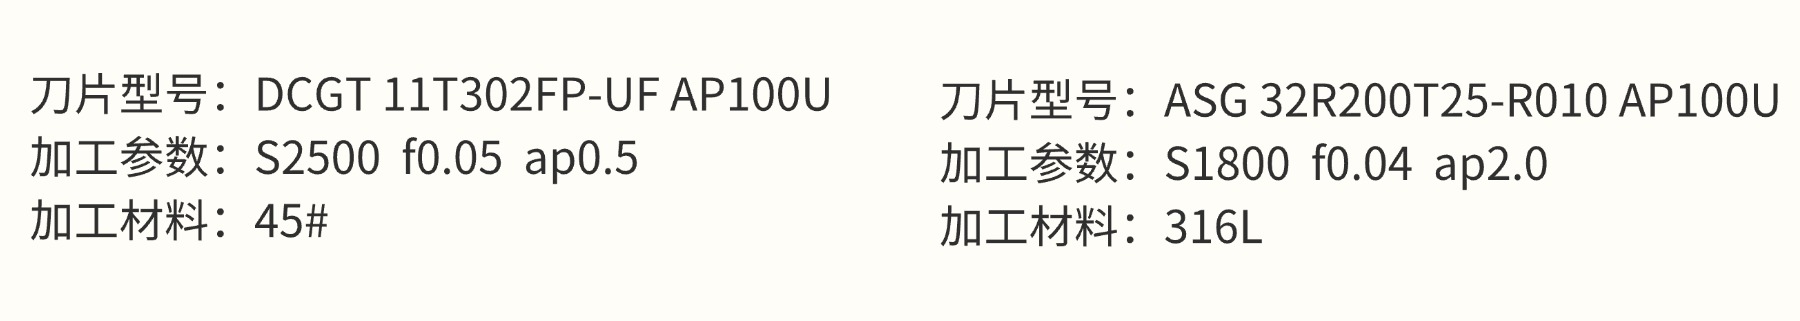
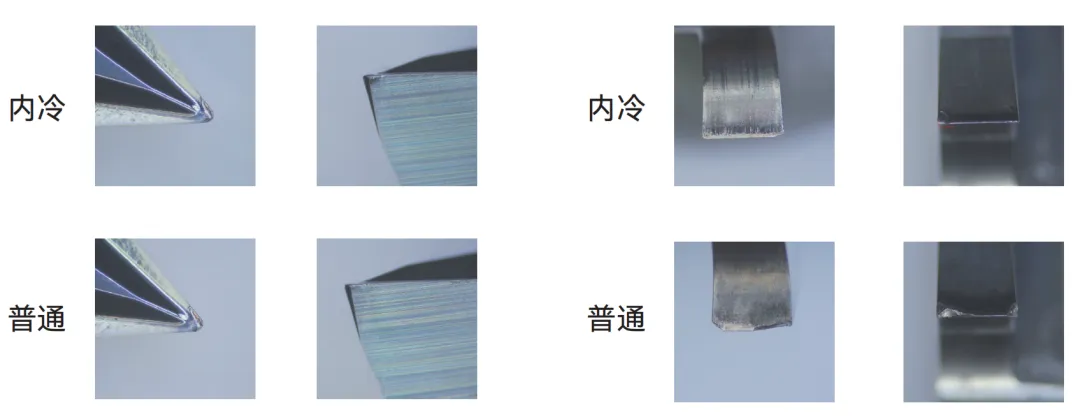
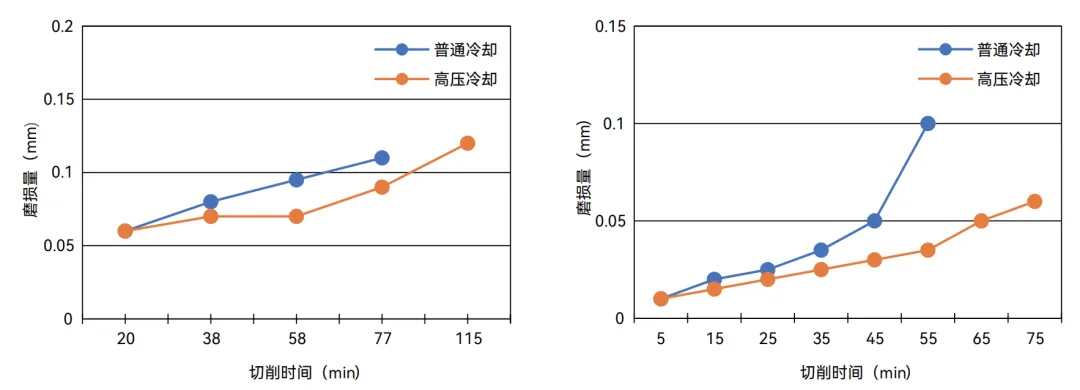
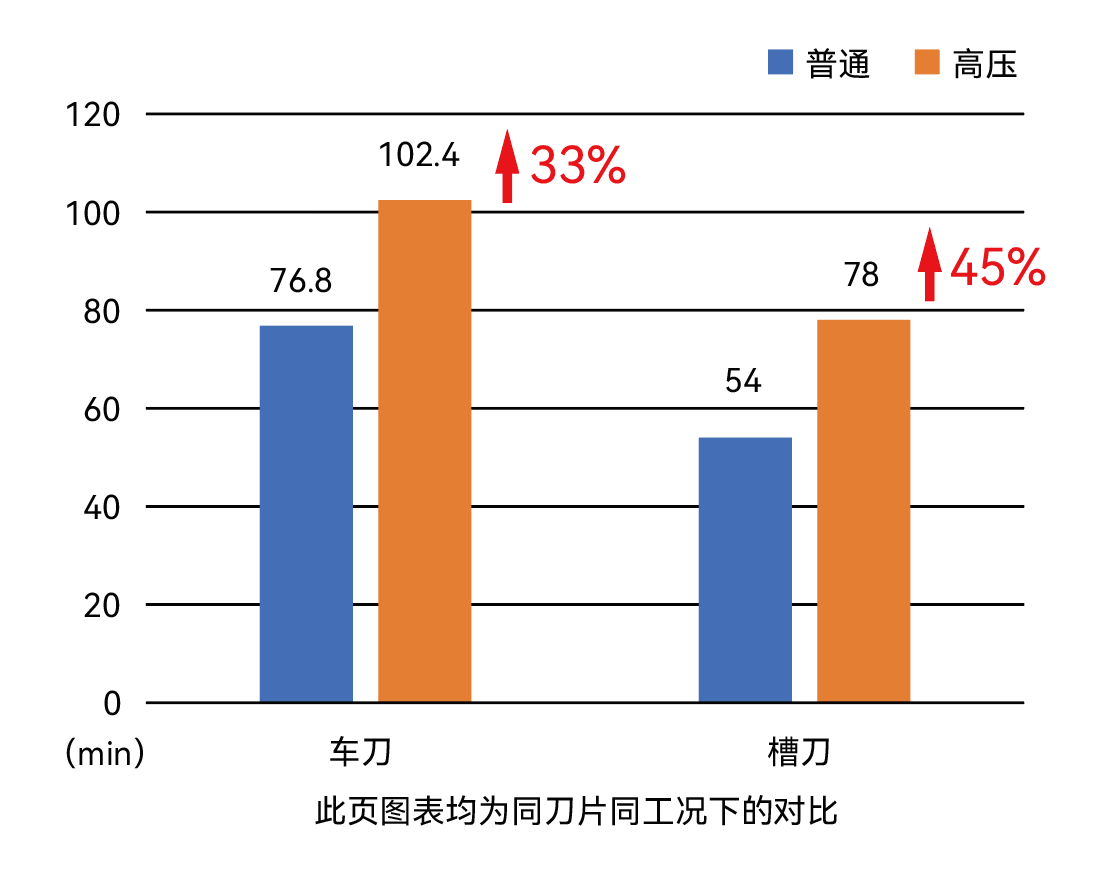
耐磨性对比结果:在相同加工材料、切削参数及刀片配置条件下,全新小零件高压内冷刀杆— J 系列可有效降低刀尖热烧损,减缓刀具磨损速率,延长刀片服役寿命,削减刀具耗用成本。
医疗超声刀杆,属于精度要求极高的钛合金精密零部件,也是很多机加工企业公认的加工难点。 我们的医疗行业客户,此前就长期被缠屑问题困扰:钛合金切削过程中切屑缠绕工件,不仅导致工件表面粗糙度达不到标准,刀片磨损快、换刀频繁,加工效率大打折扣,产能承压严重。
客户尝试过多种调试方案都不能完全满足现场加工要求,最终找到我们技术团队。接到需求后,我们立即开展切削测试,经过多轮试样验证发现,市面常规成熟槽型刀具,无法匹配该工况的加工要求。
针对这一痛点,研发团队定向攻坚,量身打造高压内冷刀杆,持续反复试切验证,聚焦解决钛合金难断屑的行业难题。
实测结果表现亮眼:钛合金加工时卷屑成型稳定、排屑顺畅,彻底摆脱切屑缠工件的问题,工件表面质量稳定可控,刀片损耗显著降低。 现场试切效果获得客户高度认可,困扰客户许久的钛合金加工瓶颈,终于找到了可靠的解决方案。
如果你也面临钛合金、高温合金等难加工材料断屑差、缠屑、刀具损耗大等加工难题。
欢迎随时联系我们,提供相关工件材质与加工工况,我们可提供针对性切削方案与试样支持。